


スプレーノズル性能の測定:主要な指標と方法
正確なノズル性能試験により、高額な生産失敗を防ぎます。YuechenPrecision Technologyでの15+年間で、ノズルの摩耗により12万ドルの製品拒否が発生し、年間4万+ガロンの無駄遣いが発生しています。本ガイドでは、流量、噴霧パターン、水滴サイズ、圧力流量特性という4つの重要な測定方法を、当社の品質管理ラボによる試験プロトコルとともに扱います。
なぜパフォーマンステストが重要なのか
ノズルの劣化は生産失敗まで徐々に目に見えません。フルコーンノズルは定格流量を10%オーバーで動作し、毎月3,650ガロン(8時間運転)を浪費し、コーティングの接着力や冷却効果を損なう。
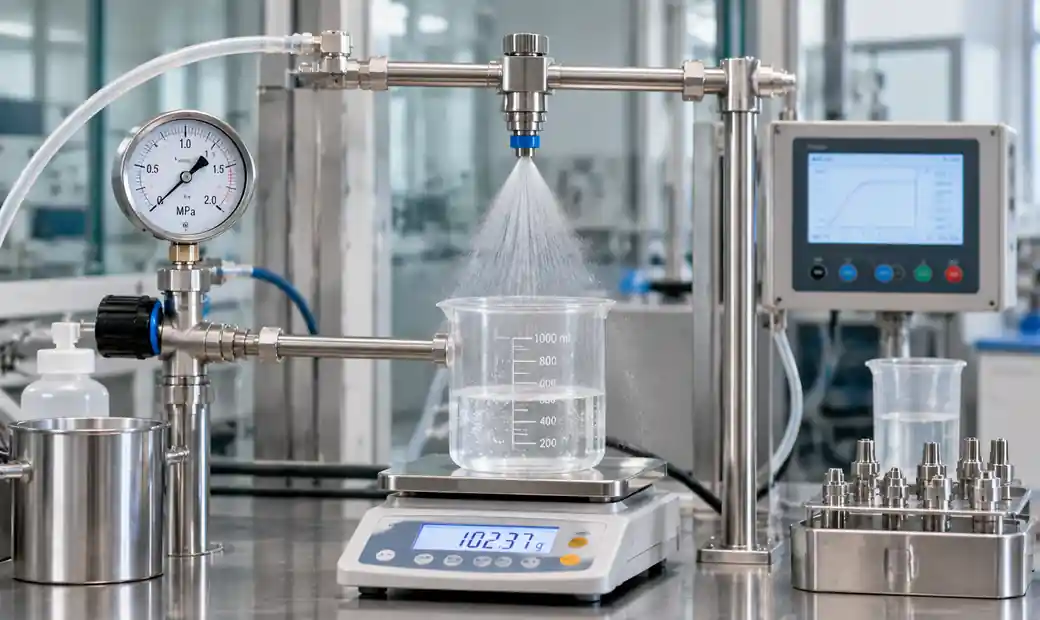 品質管理ラボでのスプレーノズル性能試験装置の流量測定セットアップを示す
Spraying Systems Co.の調査によると、オリフィス摩耗が5%でも精密な応用においてカバレッジの隙間を生じます。試験は、材料廃棄物(10〜40%の過剰消費)、製品欠陥(パターン歪み)、エネルギー損失(ポンプ効率8〜15%低下)、またはコンプライアンス違反(流量違反)を引き起こす前に摩耗を特定します。
流量試験方法
流量はメーカーの仕様に±5%(精度)または±10%(一般的な産業用用途)の範囲内で一致しなければなりません。
重力法
空気アトマイズノズルおよび重要な応用の実験室標準。機器:分析バランス(±0.1g)、ストップウォッチ(±0.01秒)、圧力計(±0.5% FSA)、温度計。
プロトコル: 圧力を安定させ→60〜300秒間スプレーを集め→質量を計量→Q = (質量×SG) / 時間を計算→3×平均を繰り返します。
摩耗研究ごとの交換閾値:
- 5%:精密コーティング、医薬品、食品加工
- 10%:標準的な産業用途
- 15%:非臨界洗浄、ダスト抑制
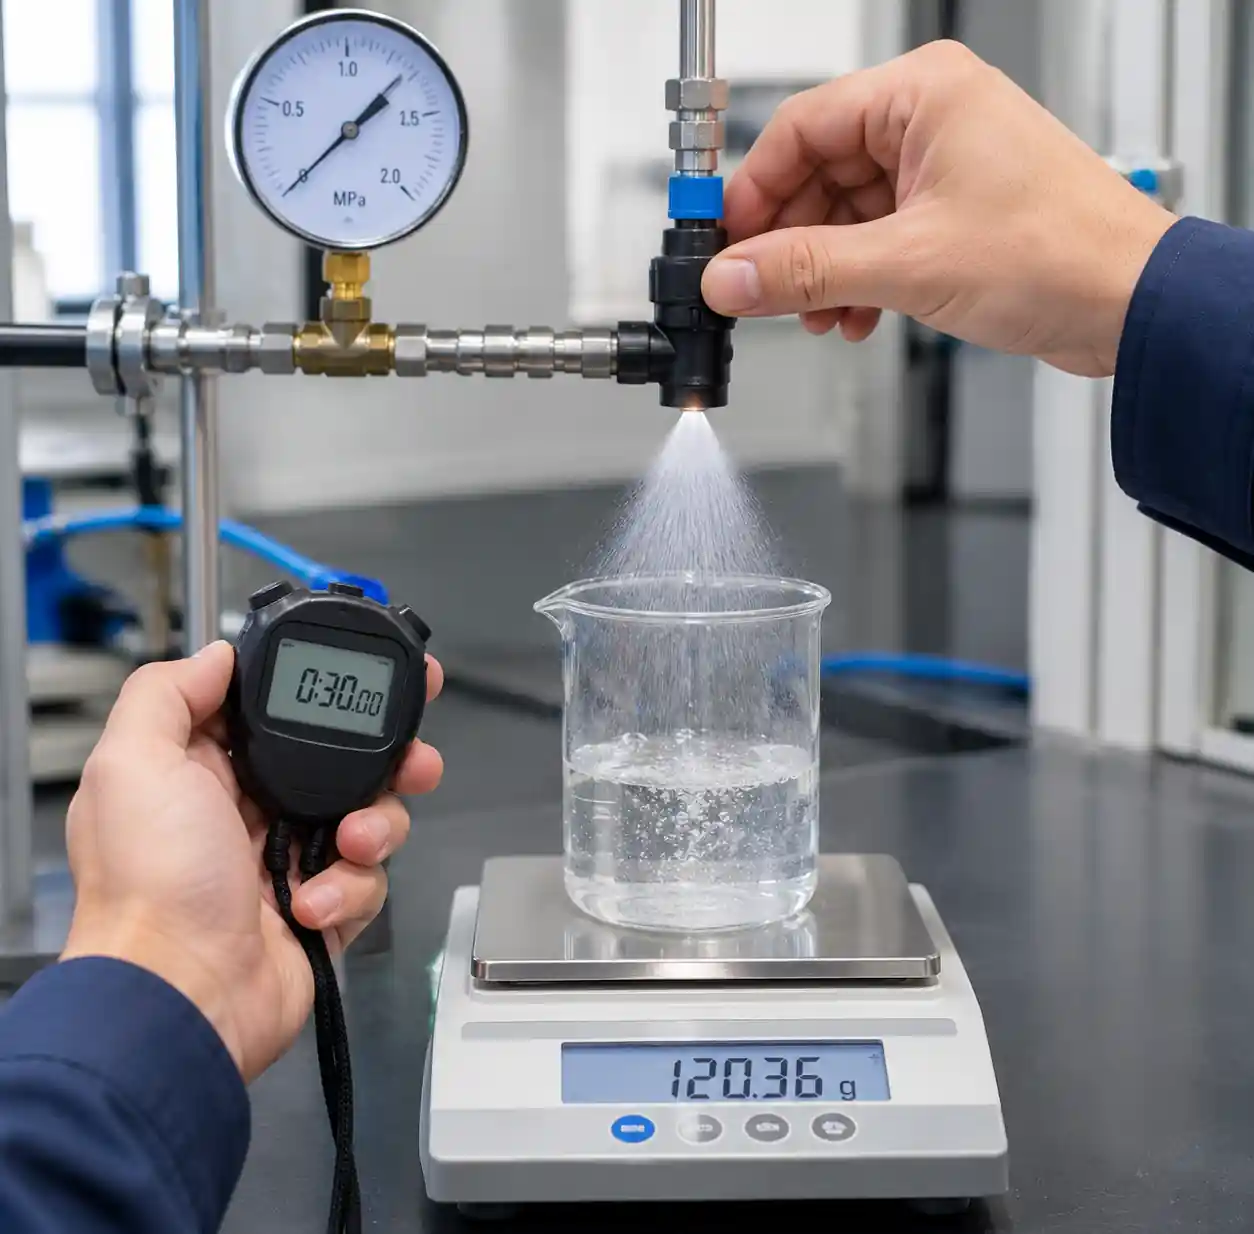 技術者が精密スケールを用いた産業用スプレーノズルの重力流量試験を行う
体積法
タンク洗浄ノズルの現場試験:校正済み容器内で集→体積までの時間→ Q = 体積 / 時間。命中率:±3〜5%。
流量計比較
| メータータイプ | 正確さ | ベスト・フォー | 制限事項 |
|---|---|---|---|
| 電磁 | ±0.5% | 水上システム | 導電率>5 μS/cm |
| タービン | ±0.25-1% | 清潔で低粘度 | 汚れや摩耗は精度に影響を与える |
| コリオリ | ±0.1% | 粘性、多相 | 高コスト、圧力降下 |
| 正の変位 | ±0.5% | オイル、化学物質 | 研磨剤には使わない |
EPAのプロトコル年次校正検証が必要です。
スプレーパターン解析
パターンテストは、流量テストで見落とされる摩耗、詰まり、欠陥を明らかにします。ノズルは歪んだパターンを送る際にフローテストを通過し、アプリケーションに失敗することもあります。
パターネーター試験
複数のチューブにまたがるスプレーを収集し、体積分布をマッピングし変動係数(CV)を計算します。
セットアップ:20〜50本の集水管を2〜5cm間隔→50cmノズル距離(ISO 5682-1)→1〜3分間の回収→圧力±2%)。
解析: 平均体積→標準偏差を計算→CV = (SD / Mean) × 100%
受容:
- CV <10%):優秀(精密農業、コーティング) - CV 10-15%:許容される工業利用- CV >15%:代替
研究は精密噴霧においてフラットファンノズルに対してCV<7%最適であることを示しています。
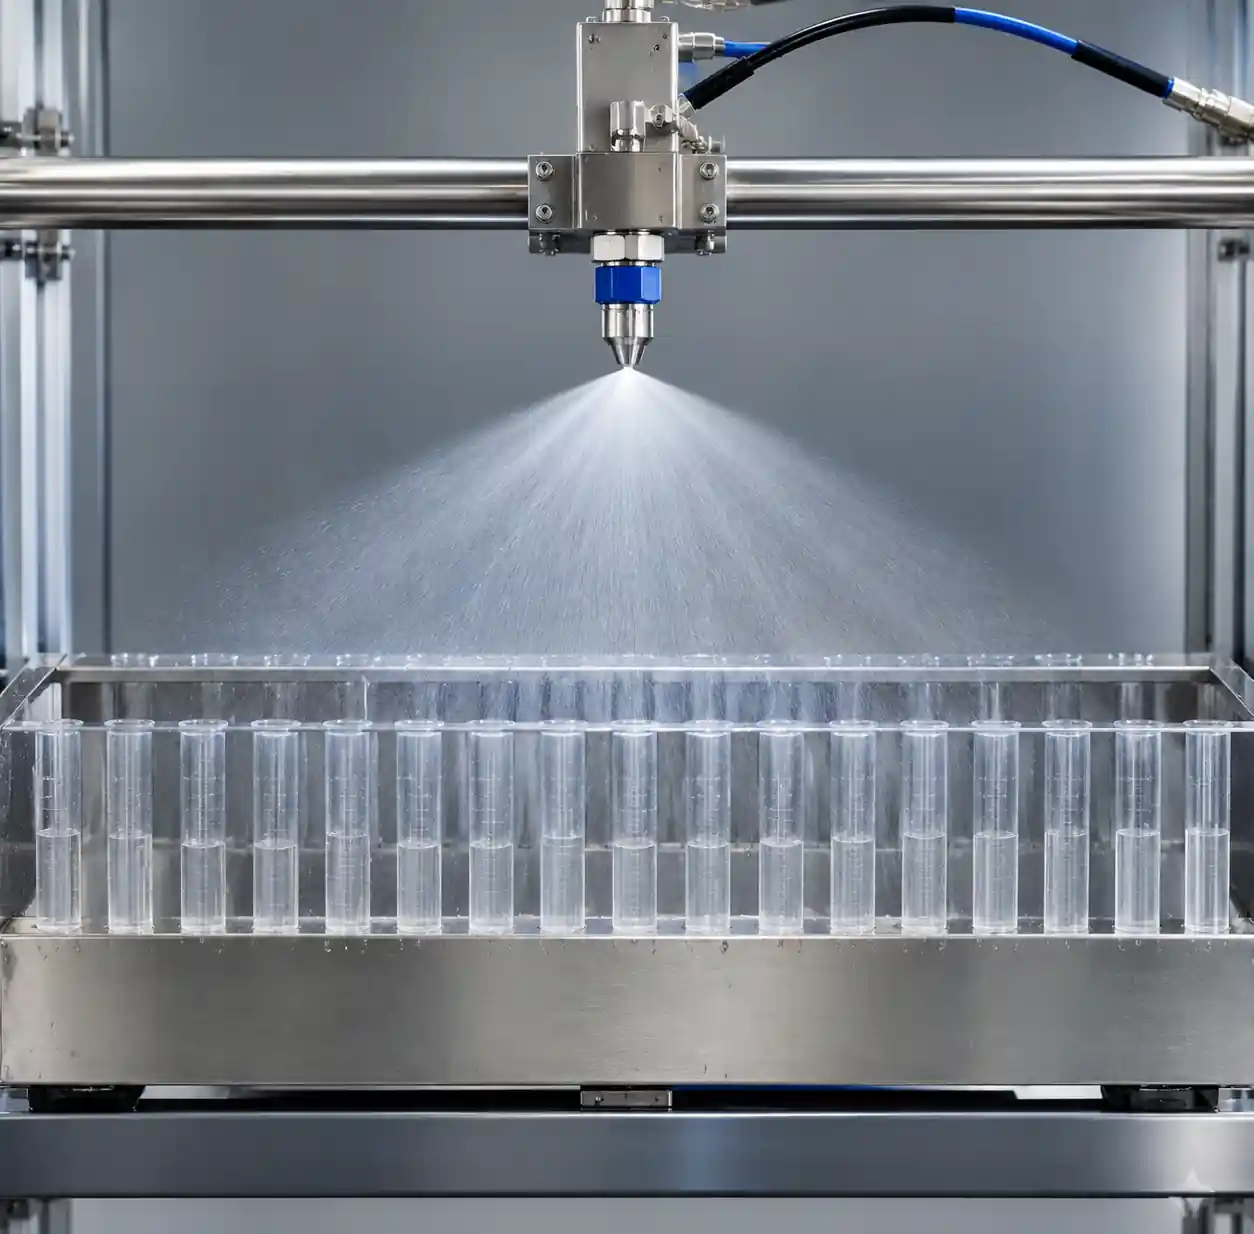 スプレーパターン分布解析を示す集水管を備えたパテネーター試験装置
視覚検査
現場検証はきれいな表面にスプレーして行う。チェック:中心線周りの対称性、鋭い湿乾エッジ、フルコーンに中空の中心がない、テールリングなし。欠陥は以下の通り(部分的な詰まり)、重い中心部/弱いエッジ(摩耗)、非対称パターン(先端の損傷)。
レーザー測定
非接触法のキャプチャ:スプレー角度(±0.5°)、パターン幅、対称性解析、動的安定性。ガススクラビング用途における中空コーンノズルにとって非常に重要です。
液滴サイズ測定
液滴サイズ分布(DSD)は、被覆効率、蒸発率、ドリフトポテンシャル、表面相互作用を決定します。同じ流量でも、液滴の大きさによって結果は大きく異なります。
主要なパラメータ
| パラメータ | 定義 | 意義 |
|---|---|---|
| Dv10 | これより10%小さい体積 | 細かい分数、ドリフトポテンシャル |
| Dv50 (VMD) | 体積中央値直径 | 一次サイズの特徴付け |
| Dv90 | これより90%の体積が小さい | 粗分率、衝撃力 |
| スパン | (Dv90 - Dv10) / Dv50 | 均一性(低い=より良い) |
ISO 25358:2018は、非常に細い(<100μm)から非常に粗い(>650μm)までに分類されます。
測定方法
レーザー回折:業界標準、ISO 13320(https://www.iso.org/es/contents/data/standard/06/91/69111.html)に基づく0.1-3000μmの範囲。テスト時間:10〜30秒、±2%の精度。ファインミスティングノズル現像に使用されます。
位相ドップラー(PDA): 空間点での同時サイズ+速度。研究は点ごとの噴霧マッピング、速度特性評価、二相流において優れていることを示します。
シャドウグラフィー: キャリブレーションのための直接イメージング。ISOノズルの研究他の方法と比較して検証する。
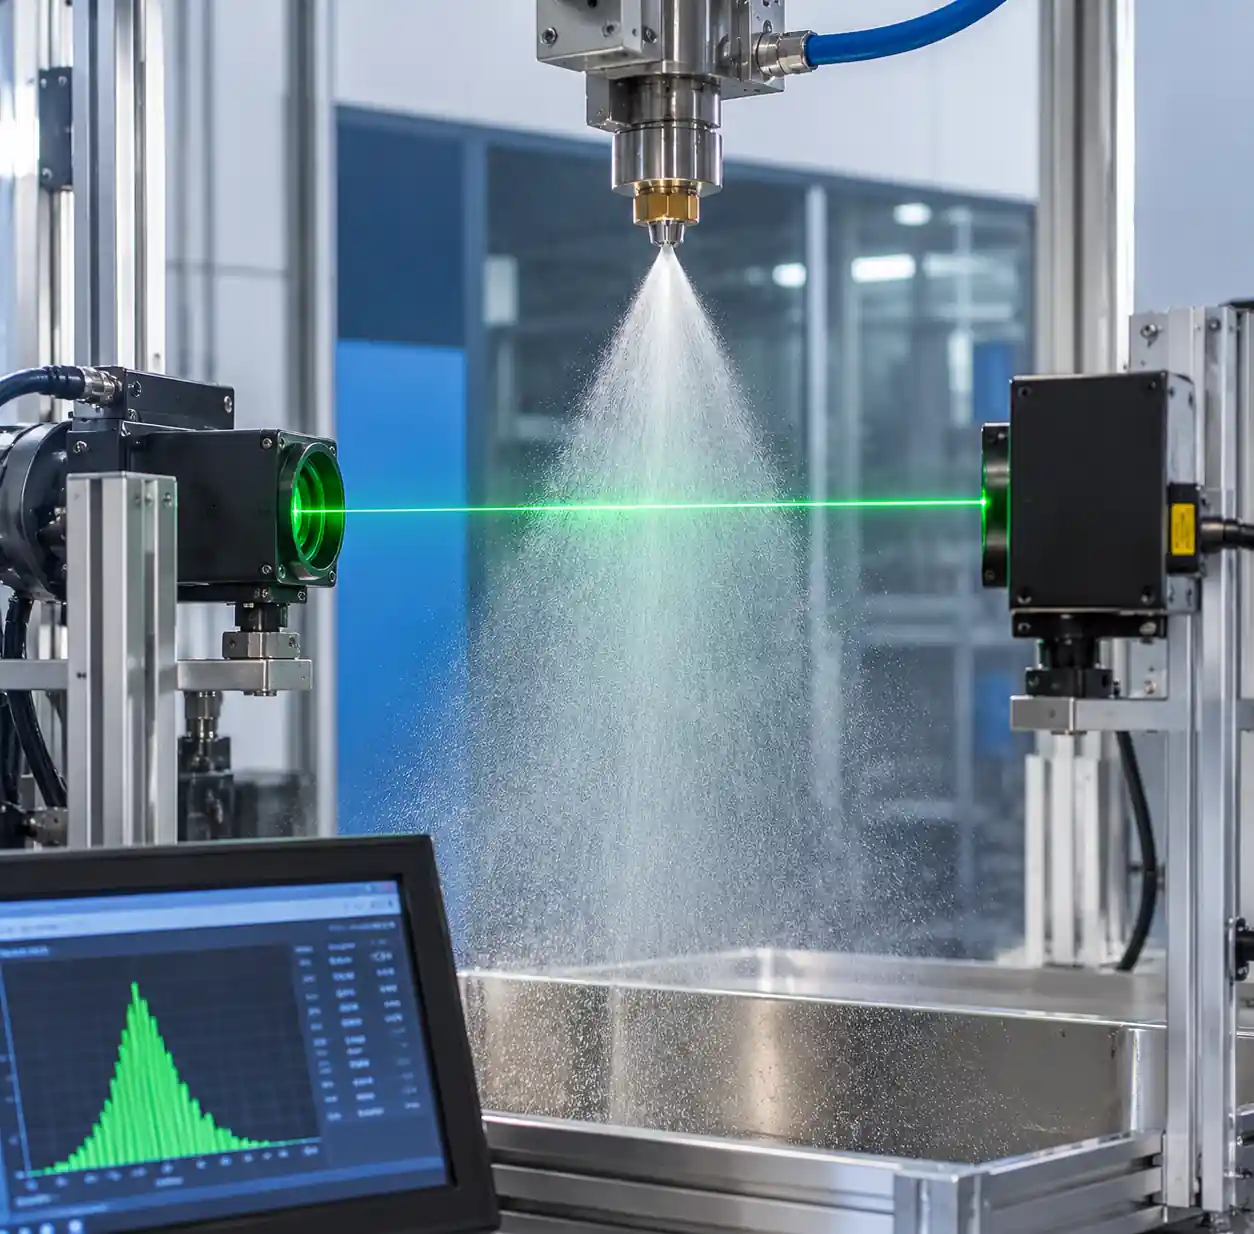 可視光スプレーを用いたスプレーノズルの液滴サイズ分布を測定するレーザー回折システム
応用対象
- 加湿:Dv50 = 5-15 μm(完全蒸発)
- コーティング:Dv50 = 30-80 μm(流しなしのカバー)
- 冷却:Dv50 = 100-400 μm(熱伝達)
- タンク洗浄:Dv50 = 500-2000 μm(衝撃力)
圧力-流れ特性評価
圧力と流れの関係は油圧性能を示します。適切に設計されたノズルは、流量係数であるQ = K × √Pに従います。
放電係数
効率と理論的な流れを定量化します。研究は、よく設計されたノズルがCd = 0.92-0.98を達成することを示しています。
計算:実際の流量を測定→理論的Q = A × √(2ΔP/ρ) → Cd = Qactual / Q理論的
解釈:
- 0.95-0.98:優秀で損失は最小限
- 0.90-0.95:良好で典型的な工業用
- <0.90:損失が大きく、最適化が必要
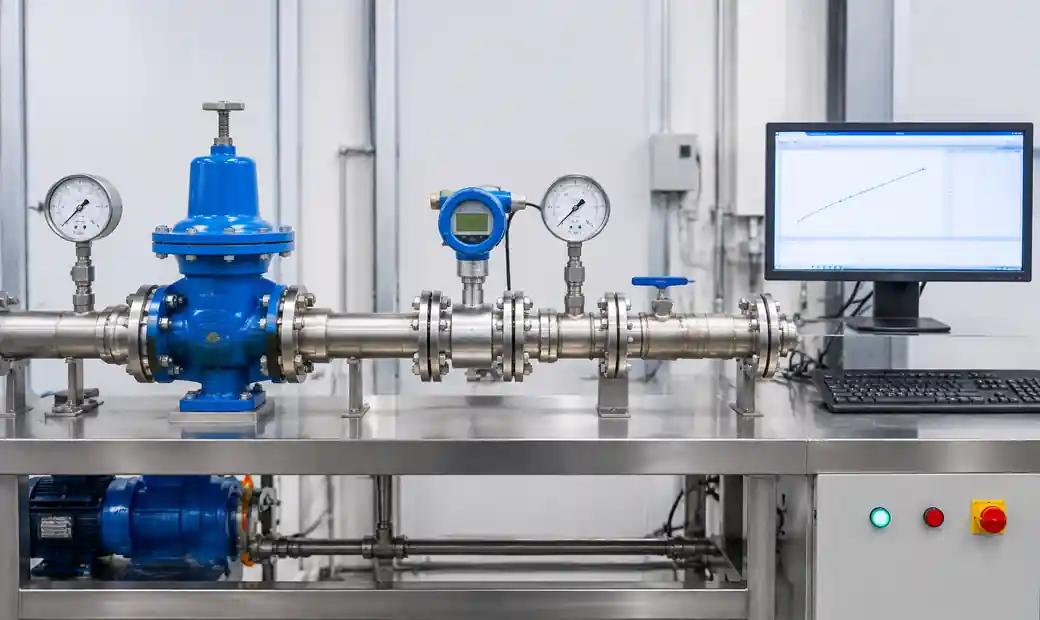 圧力調整器と流量計測装置を示すスプレーノズルKファクター試験装置
K因子検査
K = Q / √Pはシステム計算を簡素化します。
プロトコル: 5+圧力(例:20、40、60、80、100 PSI)でテスト→流量を測定→Kを計算→<3%の変動を確認します。
実際のノズルでは、乱流、レイノルズ効果、キャビテーションにより、Q = K × P^n(n = 0.45-0.52)を示します。NIST研究校正済みノズルはラボ間で0.15%以内に一致しています。
試験の頻度と基準
QCが入ってくる
生産ノズルの100%流量試験。パターンや滴のサイズを1〜5%のサンプルで検査します。制限:流量±3-5%)、パターンCV<10%、角度±3°。### 稼働中スケジュール | 適用 |間隔 |主要指標 |交換タイミング |---|---|---|---| | 精密コーティング | 100-200時間|流量、CV、液滴サイズ|流量>5%、CV >10% | |タンク洗浄(食品・製薬) |四半期500時間 |流量、カバレッジ |流量>10%、ギャップ| |冷却システム |1000時間/半年 |流れ、角度 |流量>15%、詰まり | |ダスト抑制 |年間2000時間 |フロー |流量 >20% |
研究は、80%の故障閾値で能動的な交換を示し、ダウンタイムを65%短縮します。
 複数のノズルが定期的な性能試験を必要とする産業用スプレーノズルマニホールドシステム
記録
記録:試験日、オペレーター、機器の校正、条件(圧力、温度)、測定値、合格・不合格、是正措置。ISO 9001規制産業においてはトレーサビリティが求められます。
よくある課題
圧力変動: ±5%圧力→ ±2.5%の流量誤差。±1%レギュレーターを使い、30秒の安定化を許してください。
温度影響: 水の粘度は2-3%/°C、油は5-10%/°C変化。 流体を±2°Cまで安定させ、補正を適用してください。
2流体ノズル: 空気霧化は液体圧力+空気圧+空気-液体比の制御を必要とします。ALR全範囲でテストしてください。
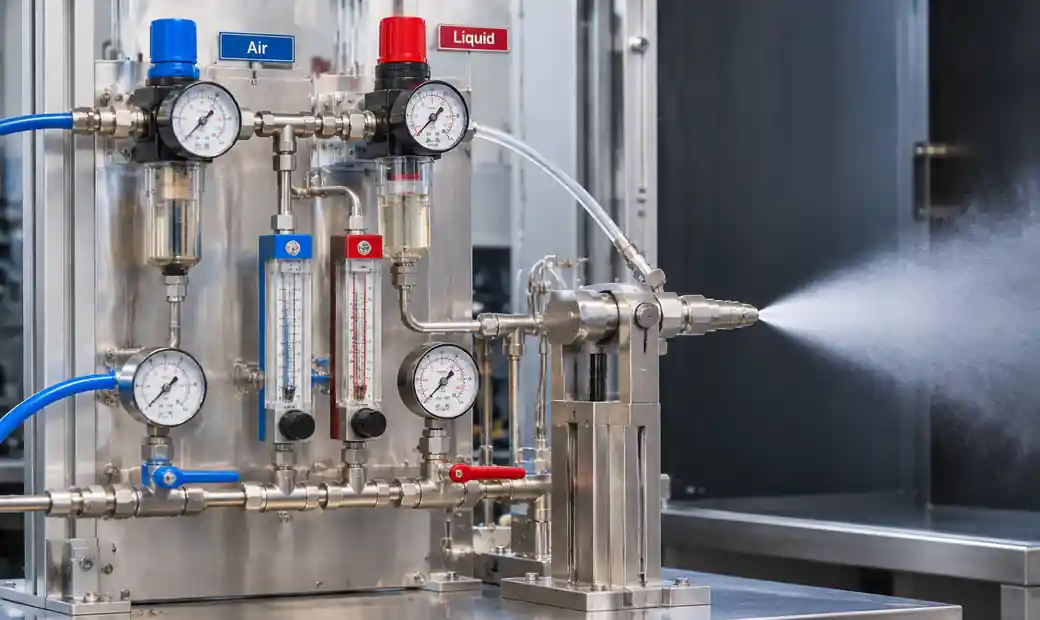 圧縮空気および液体圧力調整を示すエアアトマイジングノズル性能試験
液滴サンプリング: 中心の測定値はエッジとは異なります。ISOガイドライン複数ポイントの推奨、トラバース機構、>10,000の液滴サンプリング。
単位の変動:製造公差は±2〜4%の流量変動を引き起こします。±1%のマッチングを必要とする重要な配列に対して、Kファクターによるビンソート。
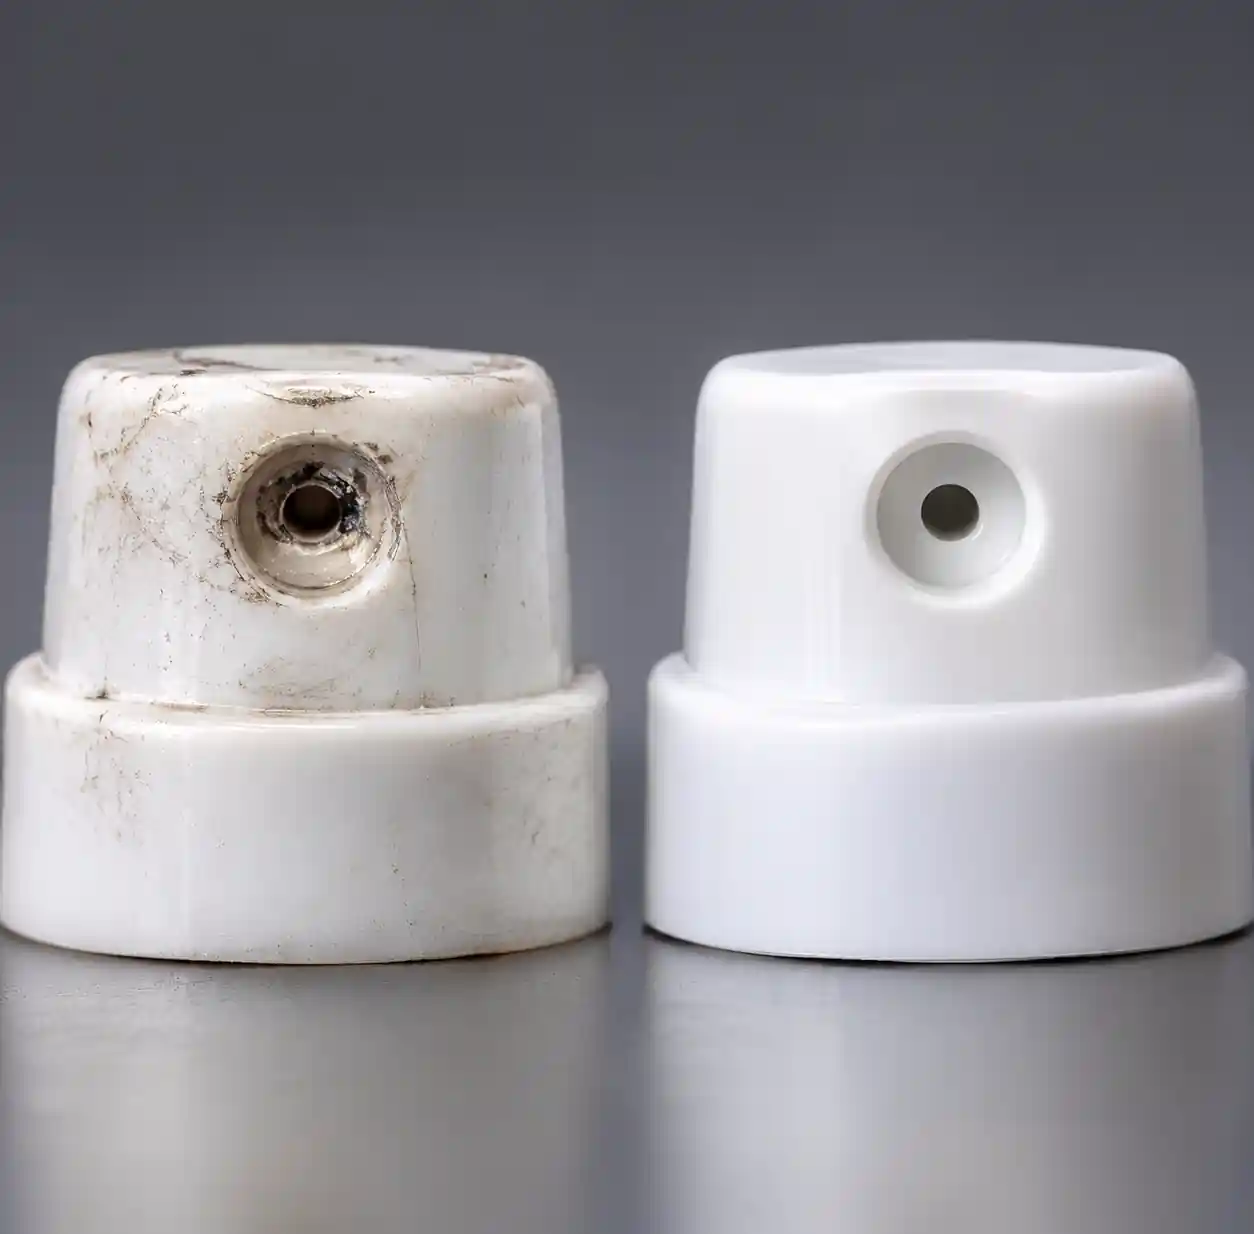 摩耗したスプレーノズルの開口部と新しいノズルによる摩耗パターンを示す顕微鏡比較
よくある質問
スプレーノズルはどのくらいの頻度で性能テストを受けるべきですか?
テストの頻度は、適用の厳しさによって異なります。精密コーティング:100〜200時間ごとに。一般的な冷却:半年ごとに(1000時間)。高摩耗処理(研磨スラリー):週1回。テストコストとダウンタイムを比較した経済分析により、最適な間隔が決定されます。通常、5〜10%が交換基準に達したときにです。
ノズルが性能テストに失敗する原因は何ですか?
主な3つのモード:(1)研磨剤によるオリフィス摩耗による流量増加とパターン歪み(YuechenPrecisionの70%の故障);(2) 非対称パターンを生み出す汚染による詰まり(20%);(3) 取り扱いによる物理的損傷(10%)産業サービスでは摩耗が支配的です。
試験は残りのノズル寿命を予測できますか?
はい。摩耗率を測定するために流量と時間の比率をプロットします(通常:研磨作業では100時間あたり0.5〜2%)。トレンドが次の区間で10%余剰を予測したら、交換をスケジュールしてください。これにより、当社の設置で緊急交換の必要性が80%削減されます。
基本的な検証に必要な機器は何ですか?
最低条件:(1) 圧力計の精度1%;(2) 目盛りシリンダー500-1000mLと流量用のストップウォッチ;(3) パターン視覚のための平らな面。この200〜300ドルのキットは±5%の流量精度を提供し、メンテナンス判断に十分な精度を提供します。
ノズルの種類によって方法は違いますか?
はい。満タンのノズル音流れや角度の均一性に焦点を当てます。空洞の円錐リングの厚さ測定が必要です。空気の霧化音はALR範囲全体で液滴の特性評価が必要です。プロトコルについてはメーカーの仕様を確認してください。
測定はどれくらい正確である必要があるのか?
測定精度は許容差より5×高いはずです。±5%流量仕様なら、±1%の機器を使いましょう。耐性±10%なら±2%で十分です。これにより、測定の不確実性がISO 17025の仕様制限を消費しないようにします。
摩耗と圧力の関係は?
圧力が高いほど、速度や侵食が増加することで摩耗が加速します。圧力が50%上がると摩耗率は倍になります。キャビテーションは局所圧力が蒸気圧を下回ると深刻な損傷を引き起こします。最適な寿命を確保するために、最大定格圧力の60〜80%でシステムを設計します。
ノズルは個別に交換すべきか、それともセットで交換すべきか?
均一な被覆用途(コーティング、洗浄)では、流れの一貫性を維持するためにマニホールドセットを完全に交換してください。個別交換は、単一ノズルステーション、非重要用途、または他者が±3%規格内でテストする場合などに許容されます。新品と使い古したものを混ぜると均一性が欠けます。選択ガイドをご覧ください。
結論
体系的なノズル試験は、試験コストを上回る損失を防ぎます。10%オーバースペックの30ドルノズルは、化学薬品だけで年間2,000ドルを浪費し、品質欠陥は10〜100×スクラップとして10〜100ドルのコストがかかります。4つの測定方法—流量(重力計/体積測定)、噴霧パターン(パターネーター/視覚測定)、液滴サイズ(レーザー回折)、圧力-流量曲線(Kファクター)—が完全な特徴付けを提供します。
テストは3段階で行われます:入ってくるQC(100%流量検証)、設置試運転(ベースライン)、そして予定された間隔(100〜2000時間)。定量的な基準を用いてください:流量±5-10%、パターンCV<10-15%)、角度±3°。トレンド分析により、故障前の予測的な置き換えが可能になります。
YuechenPrecision Technologyでは、ISO認証を受けた当社のラボが、重力流量測定、レーザーパターン解析、レーザー回折液滴のサイズ測定を用いて年間50,000+回のノズル試験を実施しています。これにより、当社の産業用スプレー製品が医薬品、食品、化学、自動車用途の重要な規格を満たすことが保証されています。製造応用を探ってテストの様子をご覧ください。