


塗料のオーバースプレーを減らす方法:テクニックとヒント
塗料オーバースプレーを40-50%から15-25%に減らすには、HVLPシステム(転送効率65-85%)を使用し、90°角度で6〜8インチのスプレー距離を維持し、キャップ付近の空気圧を8〜12 PSIに最適化し、ブースの換気速度を毎分100フィートに確保します。 これらの変更により、中規模事業では通常月850〜1,800ドルのコーティングコストが節約され、機器の回収期間は18〜24か月です。
オーバースプレーとその影響の理解
オーバースプレーは、霧化した塗料粒子が対象の表面を外して空気中の廃棄物となる現象です。工業現場では、従来のスプレーシステムではオーバースプレー率が30〜50%に達することがあり、コーティング材料のほぼ半分が製品に届かないこともあります。
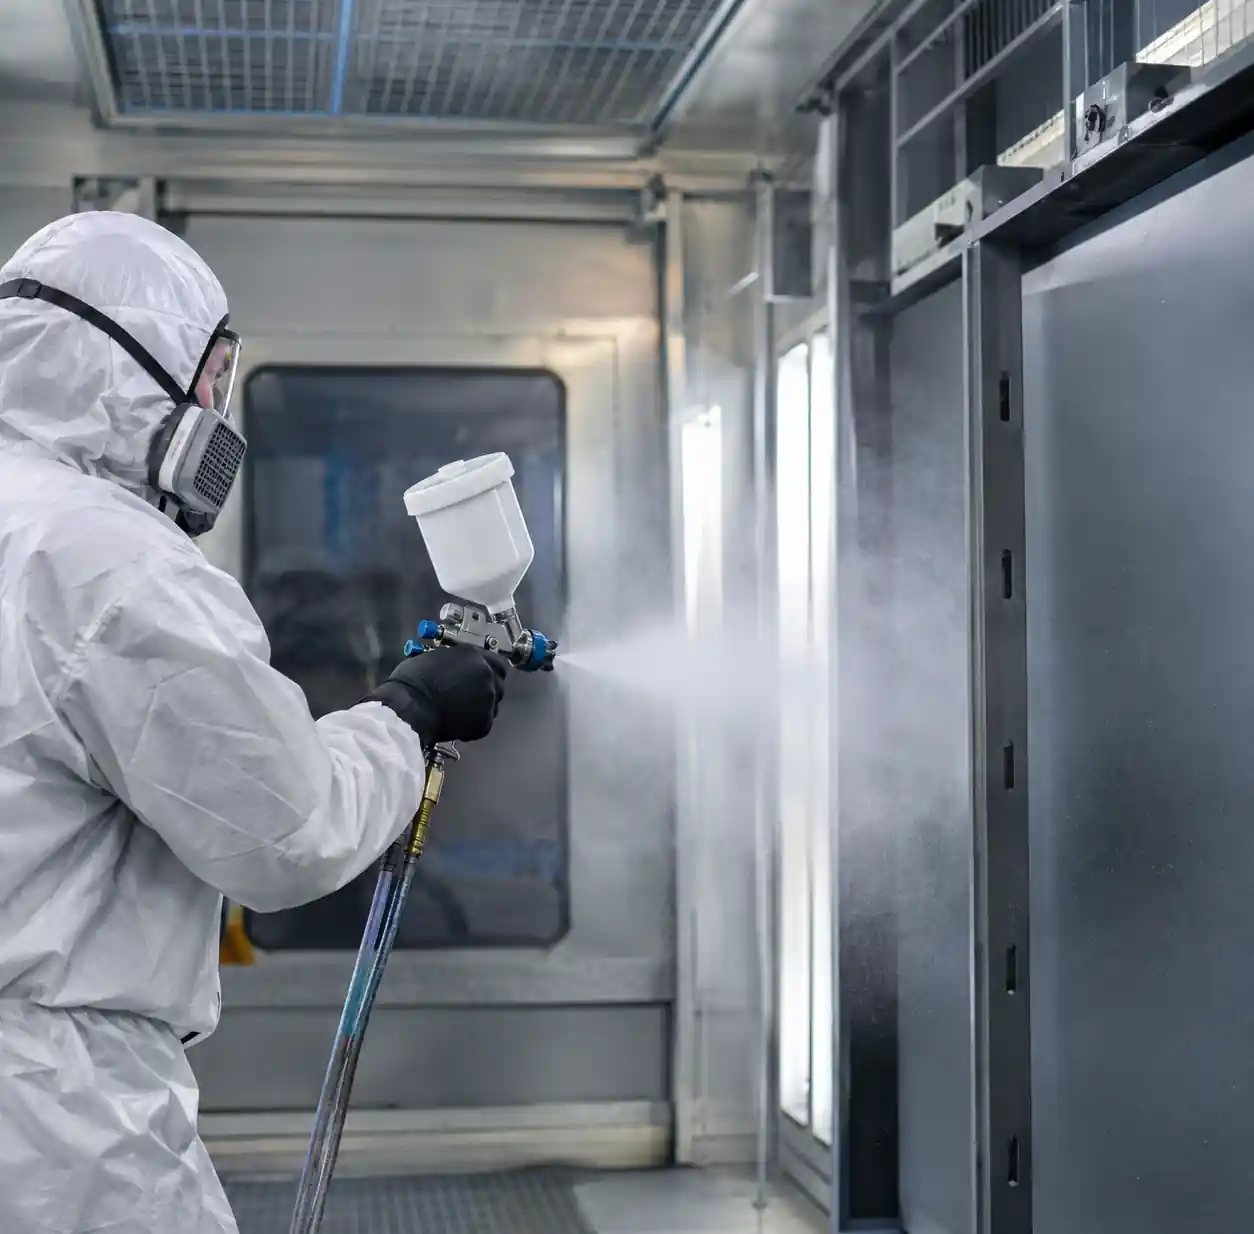 工業用コーティング環境における塗料オーバースプレーの廃棄物
経済的影響は無駄な塗装だけにとどまりません。過剰噴霧は呼吸器や防護具を必要とする危険な環境を作り出し、換気コストを増加させ、広範なブース清掃を要求します。自動車のリフィニッシュでは、隣接するパネルのオーバースプレーが準備時間に何時間もかかることがあります。生産ラインでは、部品の拒否や再加工につながります。
環境規制により、オーバースプレー管理は極めて重要になっています。無駄なコーティングから発生するVOCの排出は、コンプライアンスコストや罰金の原因となります。オーバースプレーの原因を理解することで、最も重要な改善点を狙うことができます。
適切なスプレーノズルの選択
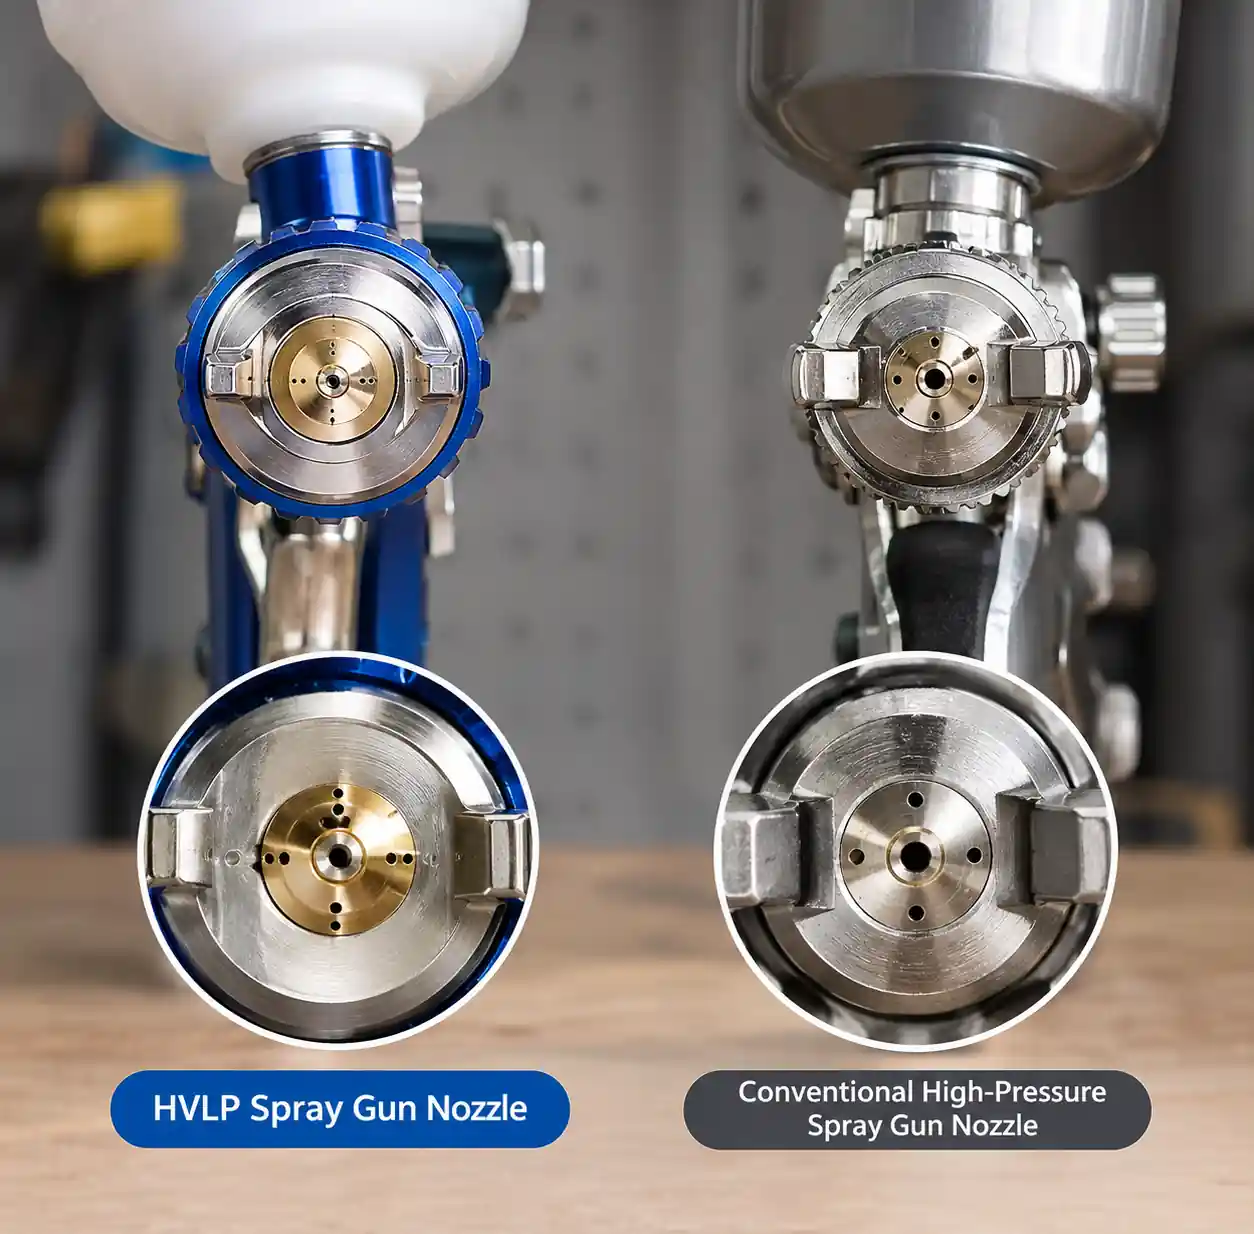 HVLPと従来型スプレーノズルの比較
ノズルの選択は、アトマイゼーション品質やオーバースプレーレベルを根本的に決定します。間違ったノズルは粒子を細かく原子化しすぎて、粒子がターゲットに着地せず漂うことがあります。
HVLPと従来のスプレーシステム
| システムタイプ | 転送効率 | オーバースプレーレベル | ベストアプリケーション |
|---|---|---|---|
| HVLP(高容量低圧) | 65-85% | 低 | 自動車仕上げ、家具、精密コーティング |
| 従来型高圧 | 25-45% | ハイ | 重工業、高速カバレッジ用途 |
| LVLP(低体積低圧) | 60〜75% | 中庸 | 小さなパーツ、細部の作業 |
| エアレス | 50-60% | 中庸 | 大きな表面、保護コーティング |
HVLP技術は、通常キャップで10 PSIの空気圧(従来の銃の50+ PSIに対しキャップ部分で10 PSI)で塗料をアミタイズすることでオーバースプレーを減らします。原子化エネルギーが低いことで、より大きく制御された液滴が生成され、気流に抵抗して目標表面に到達します。
水性コーティングの場合、エアアトマイジングノズルは、エアレスシステムに比べて優れたアトマイゼーション制御を提供します。YuechenPrecision Technologyのエアアタマイズ設計は、ドリフトを最小限に抑えつつ優れた表面仕上げを維持しつつ、安定した液滴サイズを実現します。
ノズルオリフィスとフルードチップの選択
流体チップのサイズをコーティングの粘度や望ましい流量に合わせて調整してください。過大なチップは適切に霧化するために過剰な空気圧が必要で、微細な粒子が過剰噴霧しやすいです。小さめの先端は流れを妨げ、吐き出しを引き起こします。
自動車用ベースコート(#4フォードカップで18〜22秒)には、1.3〜1.4mmの先端がよく使えます。クリアコートは1.2〜1.3mmが必要です。重いプライマーは1.8〜2.0mmの先端が必要です。プライマー用の1.8mmの先端にベースコートを通すと、過剰な空気が薄い素材を霧状にしまって大量のオーバースプレーが発生します。
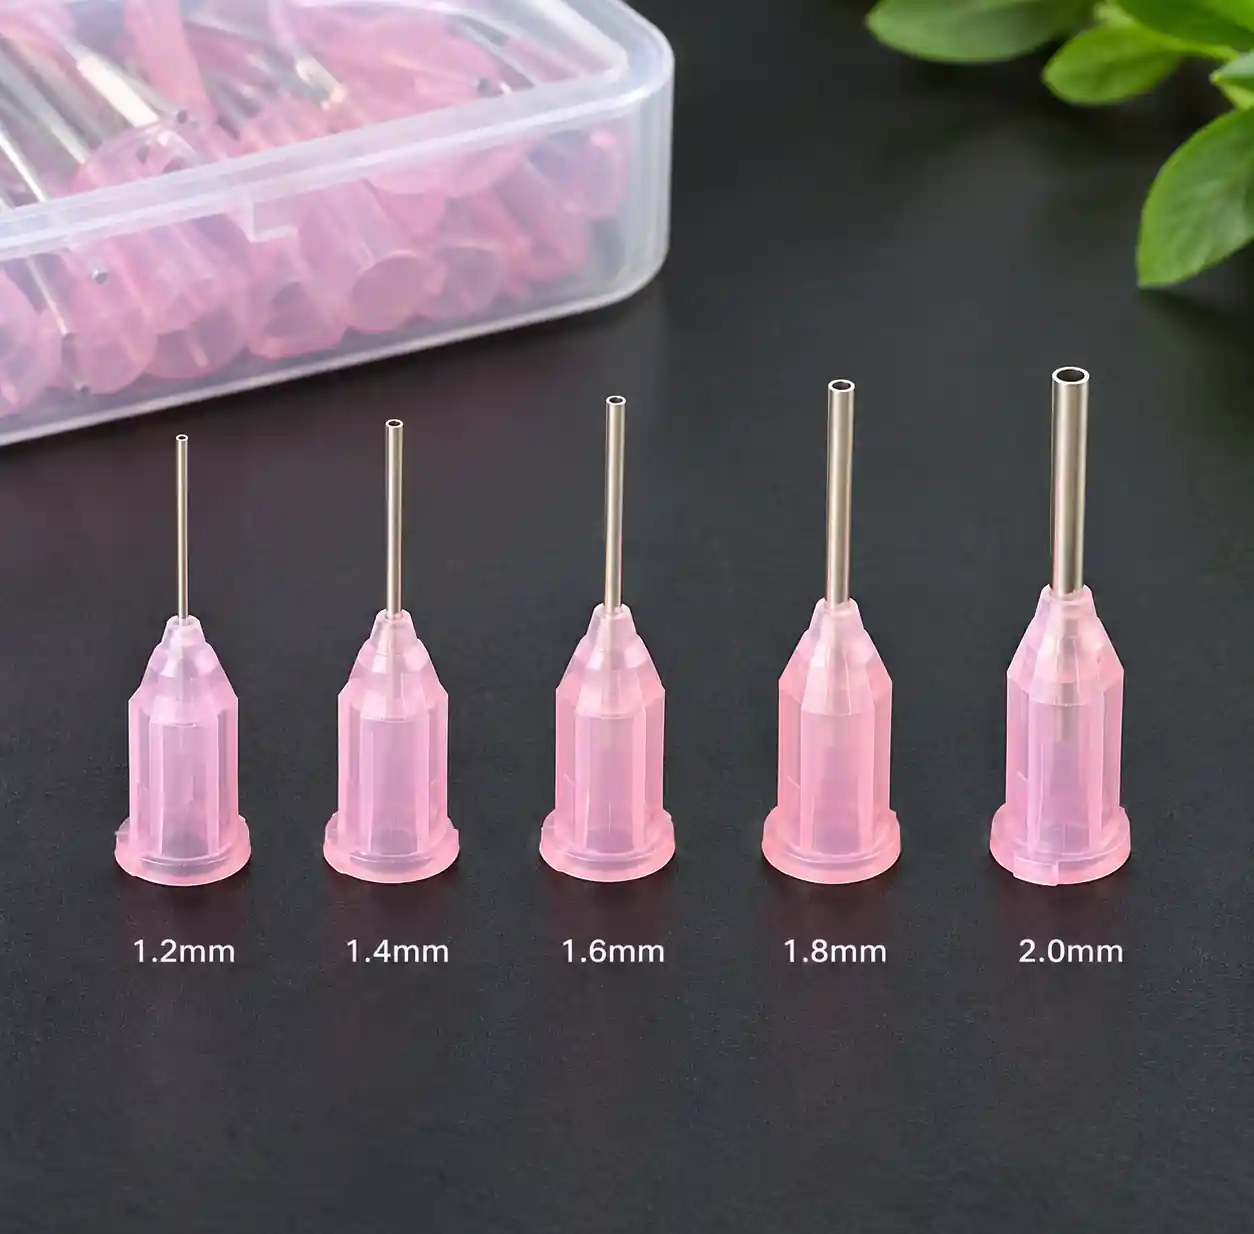 自動車コーティング用途における異なる流体チップサイズ
空気圧設定の最適化
空気圧が原子化強度を制御します。圧力が高すぎるとコーティングが微細な粒子に過剰にアトマイズされ、着陸するのではなく浮遊します。少なすぎると大きな水滴ができ、オレンジの皮や流しができます。
まずはメーカーの推奨から始め、結果に応じて調整してください。HVLPシステムでは、ガンの吸気口やコンプレッサーではなくエアキャップで圧力を測定してください。ほとんどのHVLP銃はキャップあたり8〜12 PSIで最適に動作します。
圧力調整の影響
| 気圧変化 | 原子化への影響 | オーバースプレー結果 |
|---|---|---|
| +5 PSIより最適 | 粒子が細かくなるほど、ドリフトが増加します | オーバースプレーが15〜25%増加 |
| 最適範囲 | バランスドドロップレットサイズ | オーバースプレーを最小限に抑える |
| -最適より5 PSI低い | 大きな水滴、仕上がりが悪い | オレンジピールは少ないですが、無駄は少ない |
腕を伸ばしてテストパネルをスプレーして圧力を試してください。もし大量のミストがパネルのそばを通り過ぎたら、圧力を下げてください。滑らかなコーティングではなく水滴が見える場合は、少しだけ塗りを増やしてください。スイートスポットは湿った均一な被毛を生み、霧も最小限に抑えられます。
生産環境では、各スプレーステーションにレギュレーターを設置してください。コンプレッサーの出力圧力は需要に応じて変動し、局所的な調整がなければ霧化品質は一日を通して変動します。
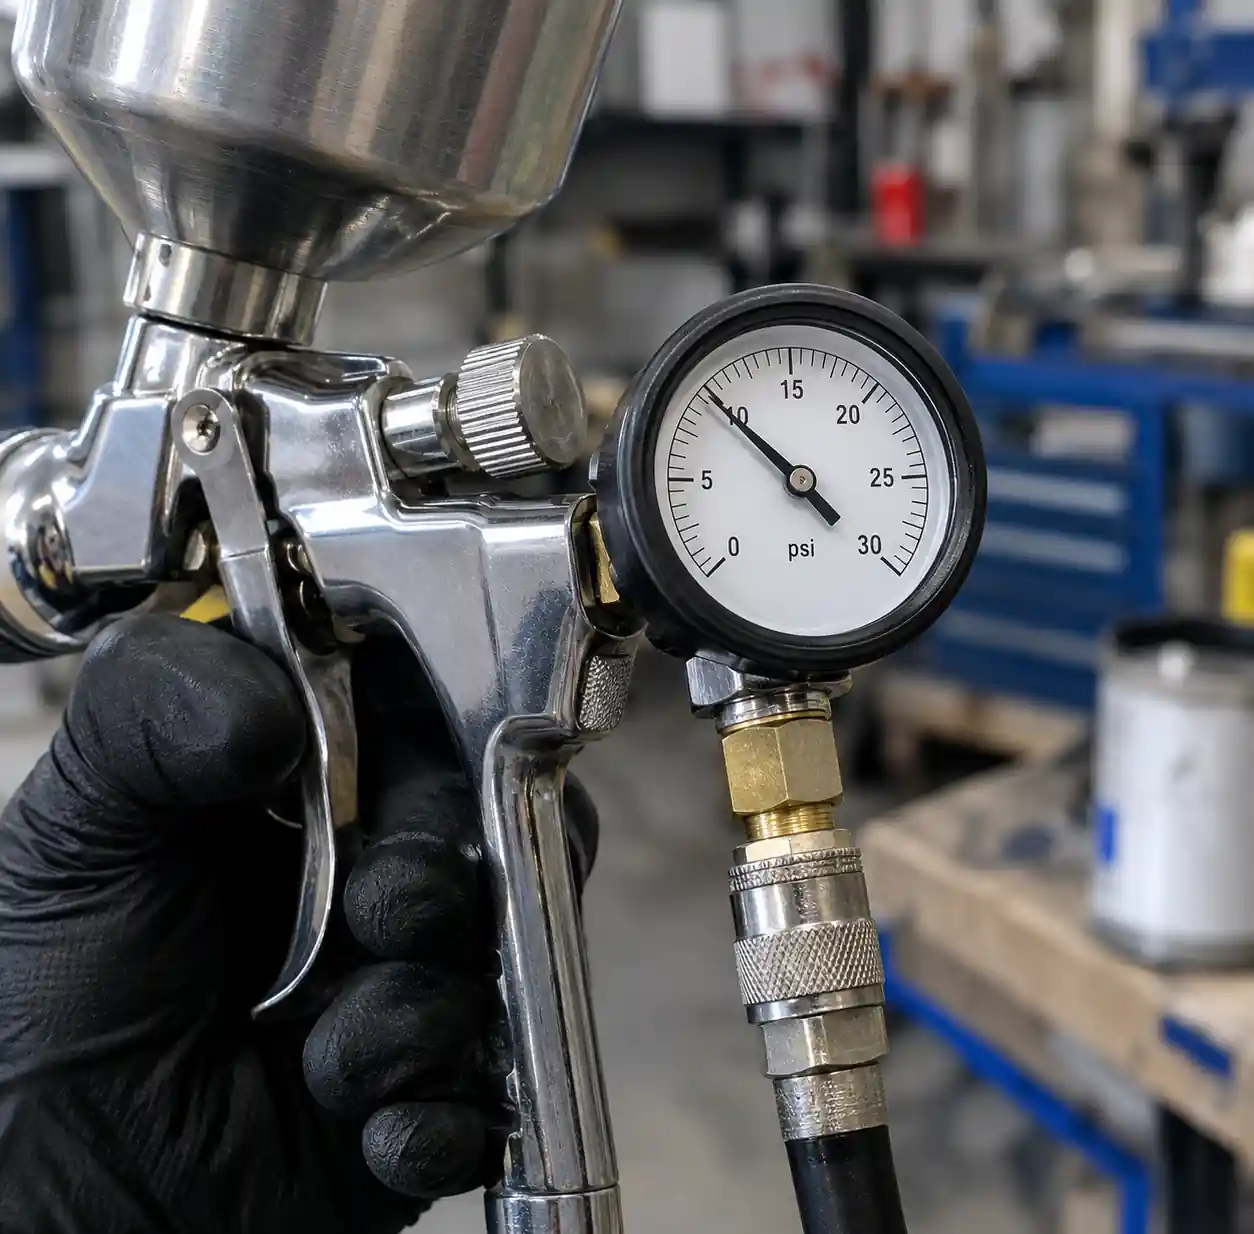 スプレーガンの空気圧計が最適なPSIを示しています
スプレー距離と角度のマスタリング
噴霧距離は、霧化粒子が地表に到達するまでの空気中をどれだけ長く移動するかを決定します。移動時間が長いほど、特に換気の良い環境ではドリフトの機会が増えます。
ほとんどのHVLPシステムの最適な距離は地表から6〜8インチです。従来の銃は8〜12インチの距離で最も効果的です。最適よりも危険なリスクや溶媒の閉じ込めが原因です。さらに遠くにすると、ドライスプレーや過剰なオーバースプレーが発生します。
垂直角度の維持
スプレーガンは地表に対して90度の角度で保ちましょう。銃の角度をつけるとコーティングの分布が不均一になり、塗料が表面の端で過噴きに偏向してしまいます。輪郭のあるパーツをスプレーする際は、手首を傾けるのではなく、腕と体全体を垂直に動かして向きを保ちましょう。
自動車のドア枠のような複雑なジオメトリでは、表面をセクションに分けて各エリアごとに自分の位置を調整しましょう。斜めの銃を掃くより時間はかかりますが、塗装消費量は大幅に減少します。
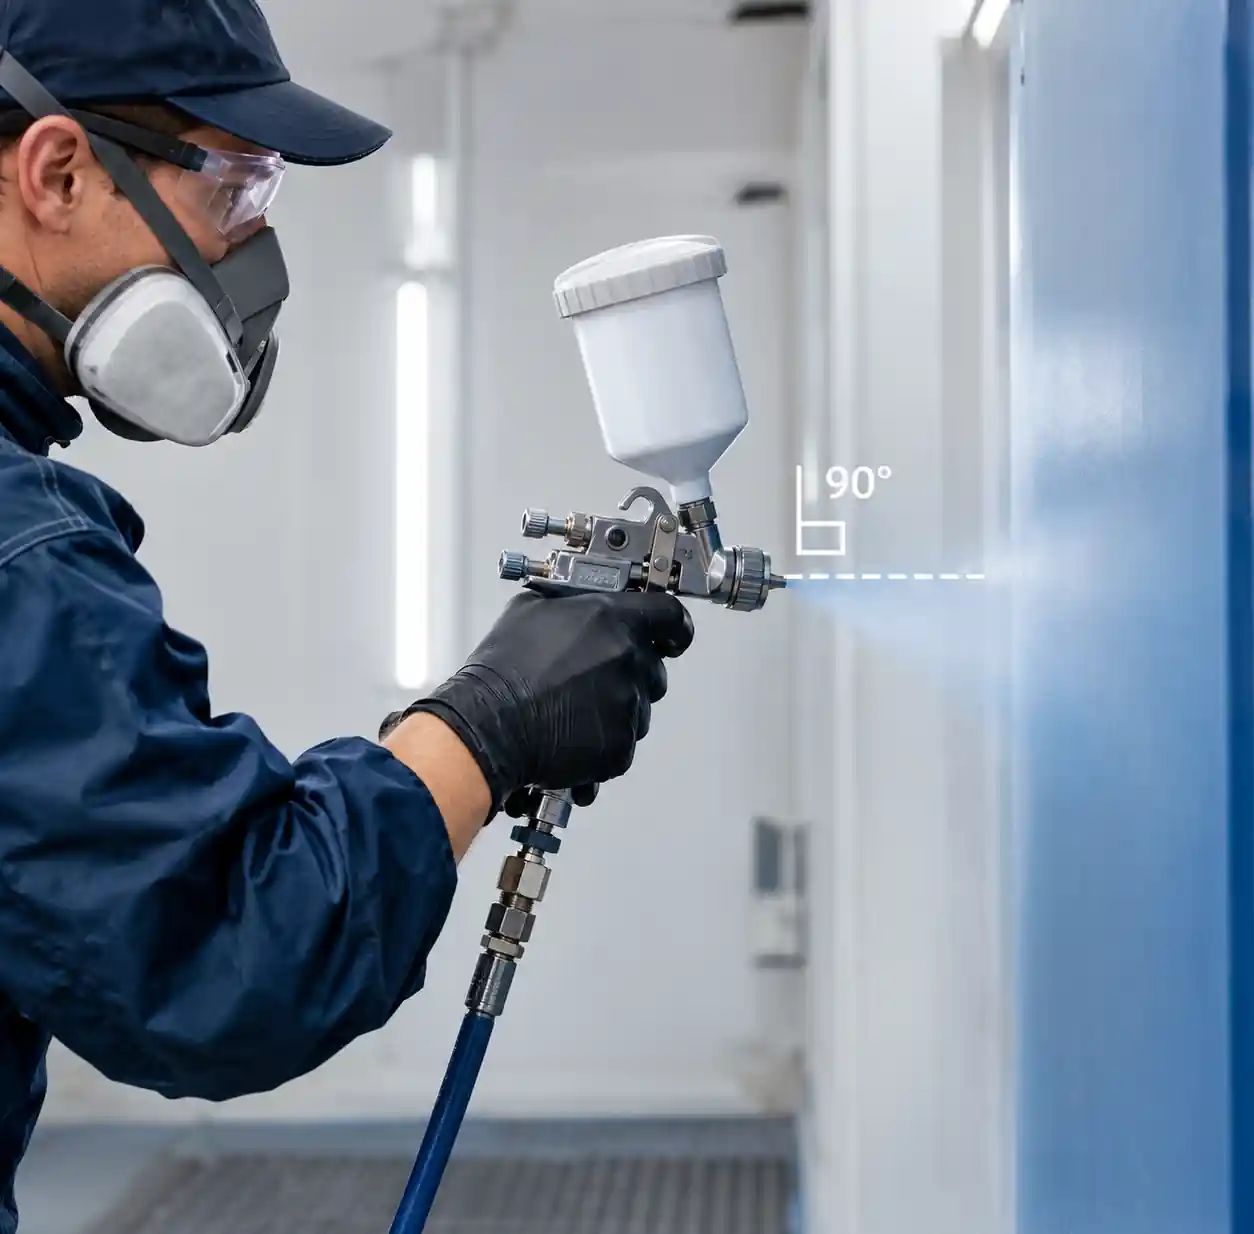 適切な90度スプレーガン角度技術のデモンストレーション
精密なスプレーパターンの制御
パターンの幅と形状はワークピースのジオメトリに合うべきです。幅広のパターンはカバーが早くなりますが、部分の端でオーバースプレーが発生します。狭いパターンはコーティングを集中させ、小さな部品の無駄を減らします。
ほとんどのスプレーガンは、針やコントロールノブでパターン幅を調整できます。幅18インチのパネルなら、パターンを8〜10インチに設定し、重なりを50%ずつ重ねます。これにより、パターンの部分範囲内にしっかりと収まりつつ、均一なコーティングができます。
オーバーラップ技術
各スプレーパスは前回と50%重なり、均一なコーティング厚さを確保します。重なりが減るとストライプができ、再塗装を強いられ、オーバースプレーが倍増します。重なりが増え、過度な厚みを塗ることでコーティングが無駄になります。
パターン幅と同じくらい、一定の移動速度も重要です。一回のパスで速く、次回は遅くすると、薄い部分と厚い部分ができて補正が必要です。ほとんどの生産スプレーでは、ほぼ1秒あたり1歩の一定の動きを保つ練習をしてください。
小さな部品の場合は、パターン幅を4〜6インチに減らしましょう。狭いパターンにより、塗装が部品の端を越えてブースの空気にまで広がるのを防ぎます。複数の小さな部品を持つアセンブリでは、中空コーンノズルを使用して、スプレーをパターンの中心に集中させてエッジの無駄を減らすことを検討してください。
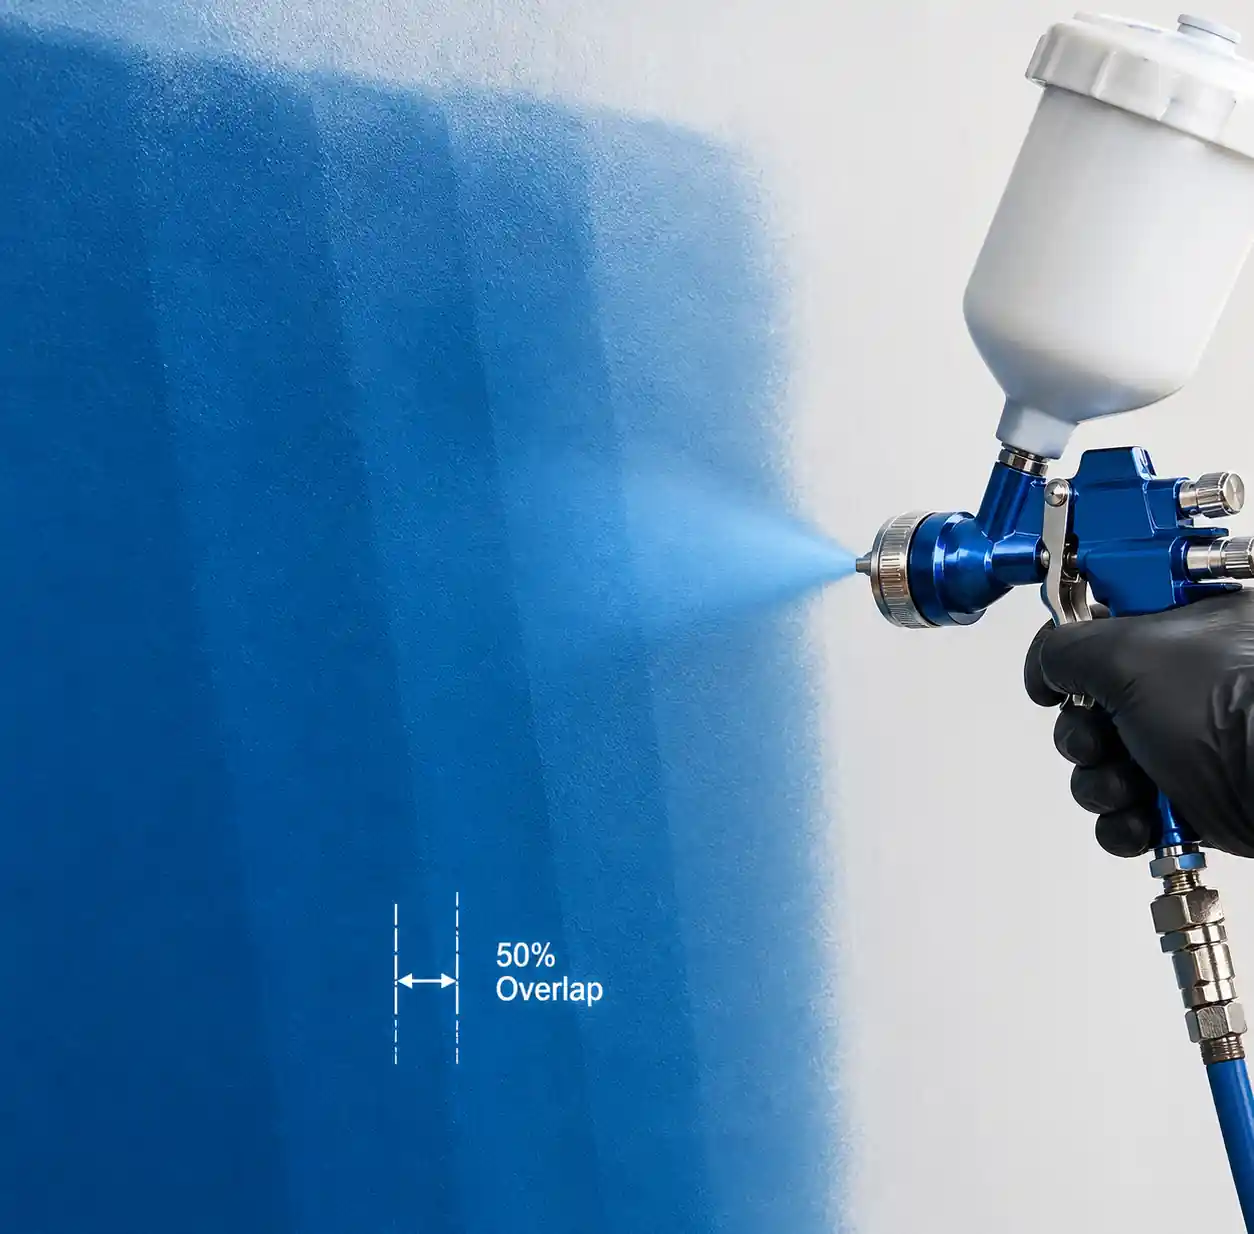 均一な塗装のためのスプレーパターンオーバーラップ技術
スプレーブースの設計と換気
完璧な技術でも、ブースが乱流を生むとオーバースプレーが発生します。ブースの設計は、オーバースプレー粒子がフィルターに予測可能に到達するか、それとも周囲を渦巻きながらコーティング欠陥や廃棄物を生むかを決定します。
クロスドラフトとダウンドラフトのブースパフォーマンス
クロスドラフトブースは作業スペース全体に水平に空気を引き寄せます。設置コストは安くなりますが、オーバースプレーの制御に問題があります。気流は細かい粒子を作業面に運び、すでにコーティングされた部分に堆積させます。また、水平流のせいで半分は気流に向かい、もう半分は気流に向かって噴き出し、結果が不安定になります。
ダウンドラフトブースは床の格子を通して空気を下に引き込みます。空気の流れは天井から床へと流れ、オーバースプレーを作業台から真っ直ぐ下へ運びます。この層流パターンによりオーバースプレーの循環が減り、よりクリーンな仕上げが生まれます。欠点としては、設置コストが高く、エネルギー消費も増加します。
換気率最適化
空気の流れが多いことが必ずしも良いとは限りません。過剰な換気は強い気流を生み出し、原子状の粒子を目標から引き離して着地する前に逃げます。ほとんどの自動車用スプレーブースは、表面速度100フィート毎分で動作しており、オーバースプレーを捕捉するのに十分な量ですが、空気の流れを妨げることはありません。
ペインター作業の高さで風速計でブースの空気速度を測定してください。150 FPMを超える速度はHVLPの噴霧パターンに影響を与え始めます。75 FPM未満だとオーバースプレーが残り、新しい塗装に沈着します。
換気とフィルターのメンテナンスのバランスを取ること。詰まったフィルターは抵抗を増やし、一定のファン回転でも実際の空気流量を減少させます。これにより逆圧が発生し、噴霧パターンを乱します。抵抗が基準値より20%増加したらフィルターを交換してください。
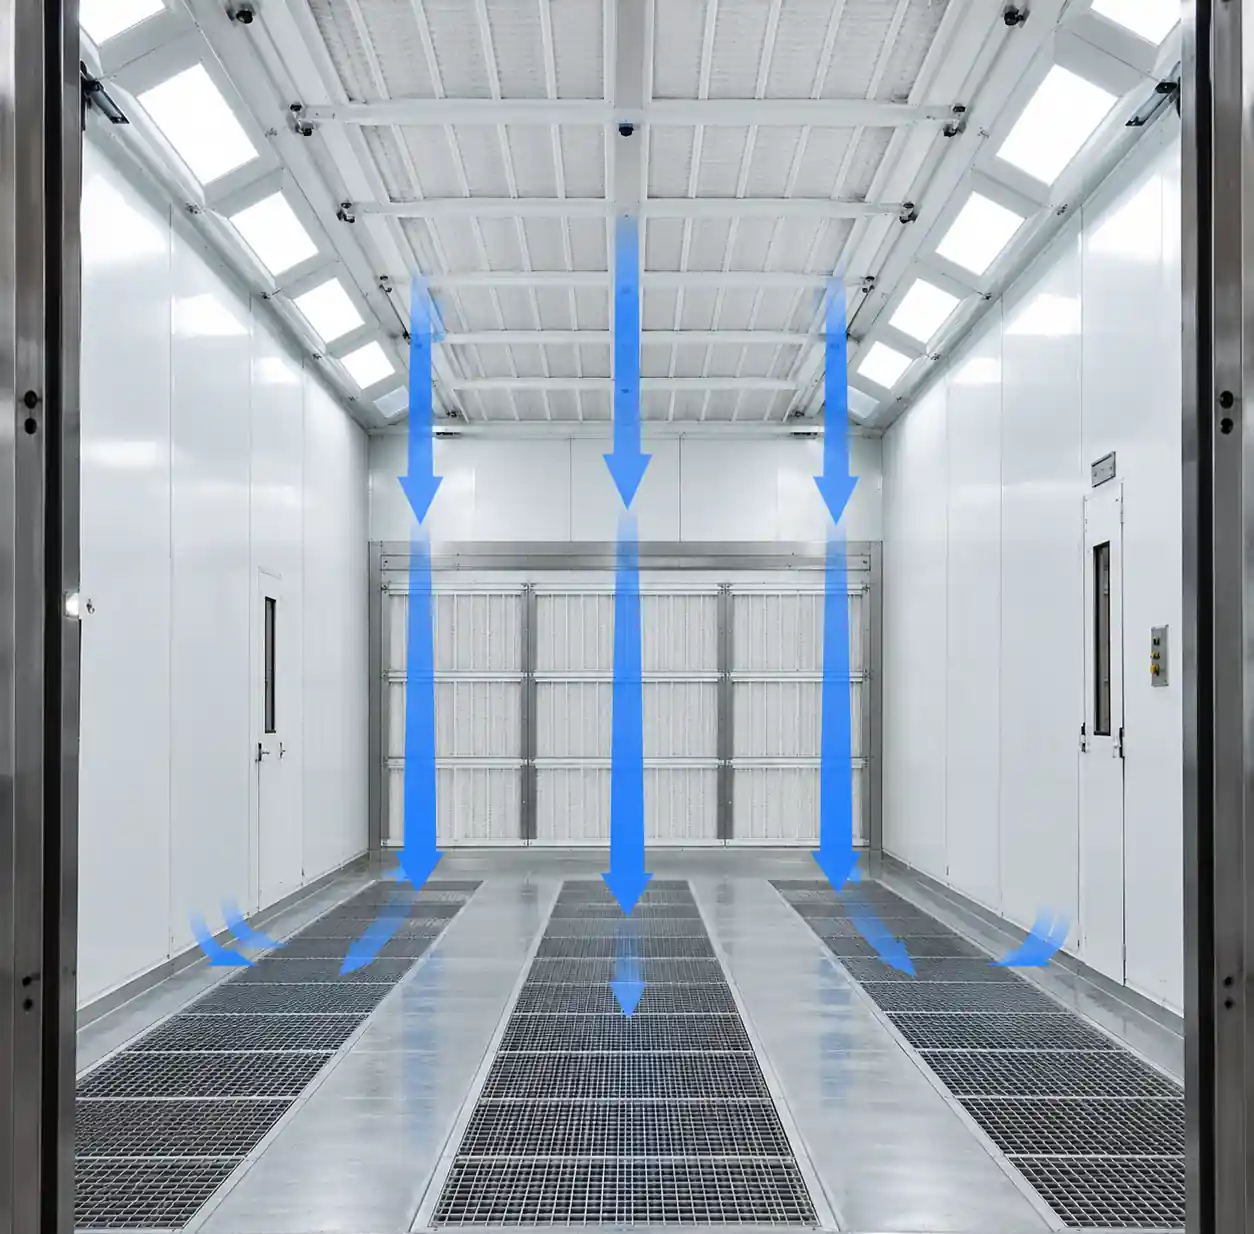 ダウンドラフトスプレーブース換気システムの設計
オーバースプレー削減によるコスト削減の数値化
オーバースプレーの削減は、測定可能な財務リターンをもたらします。使用した塗料と理論上のフィルムの厚さや表面積を比較して、現在の廃棄物率を計算してください。その差はオーバースプレーやその他の損失を表しています。
コスト分析の例
中規模の自動車リフィニッシュ工場は、毎月40ガロンのベースコートを1ガロンあたり85ドル(オーバースプレー45%)でスプレーする(従来型の銃)が、無駄なコーティングに月額1,530ドルを費やしています。20%のオーバースプレーでHVLPに切り替えることで、月ごみを680ドルに削減でき、月850ドル、年間10,200ドルの節約になります。
計算はこうです:40ガロン×$85=月間コーティングコスト$3,400。45%のオーバースプレーでは、廃棄物は1,530ドルになります。20%のオーバースプレーで、廃棄物は680ドルになります。節約:月850ドル。
ブース清掃の削減、部品の廃止減少、サイクルタイムの短縮による労力削減も加わります。多くの工場は、塗装コスト削減だけでHVLP機器の回収が18〜24ヶ月かかると見込んでいます。
移送効率監視
実際の補償と理論上の補償を比較して毎月送金効率を追跡しましょう。効率低下、信号、技術のドリフト、または機器の問題。生産環境では、部品ごとの消費量を自動的に監視する塗料流量計を設置してください。
産業用洗浄およびコーティング準備システムのフルコーンノズルでは、噴霧パラメータを最適化することでオーバースプレーとその後の作業に必要なコーティング材料の削減につながります。
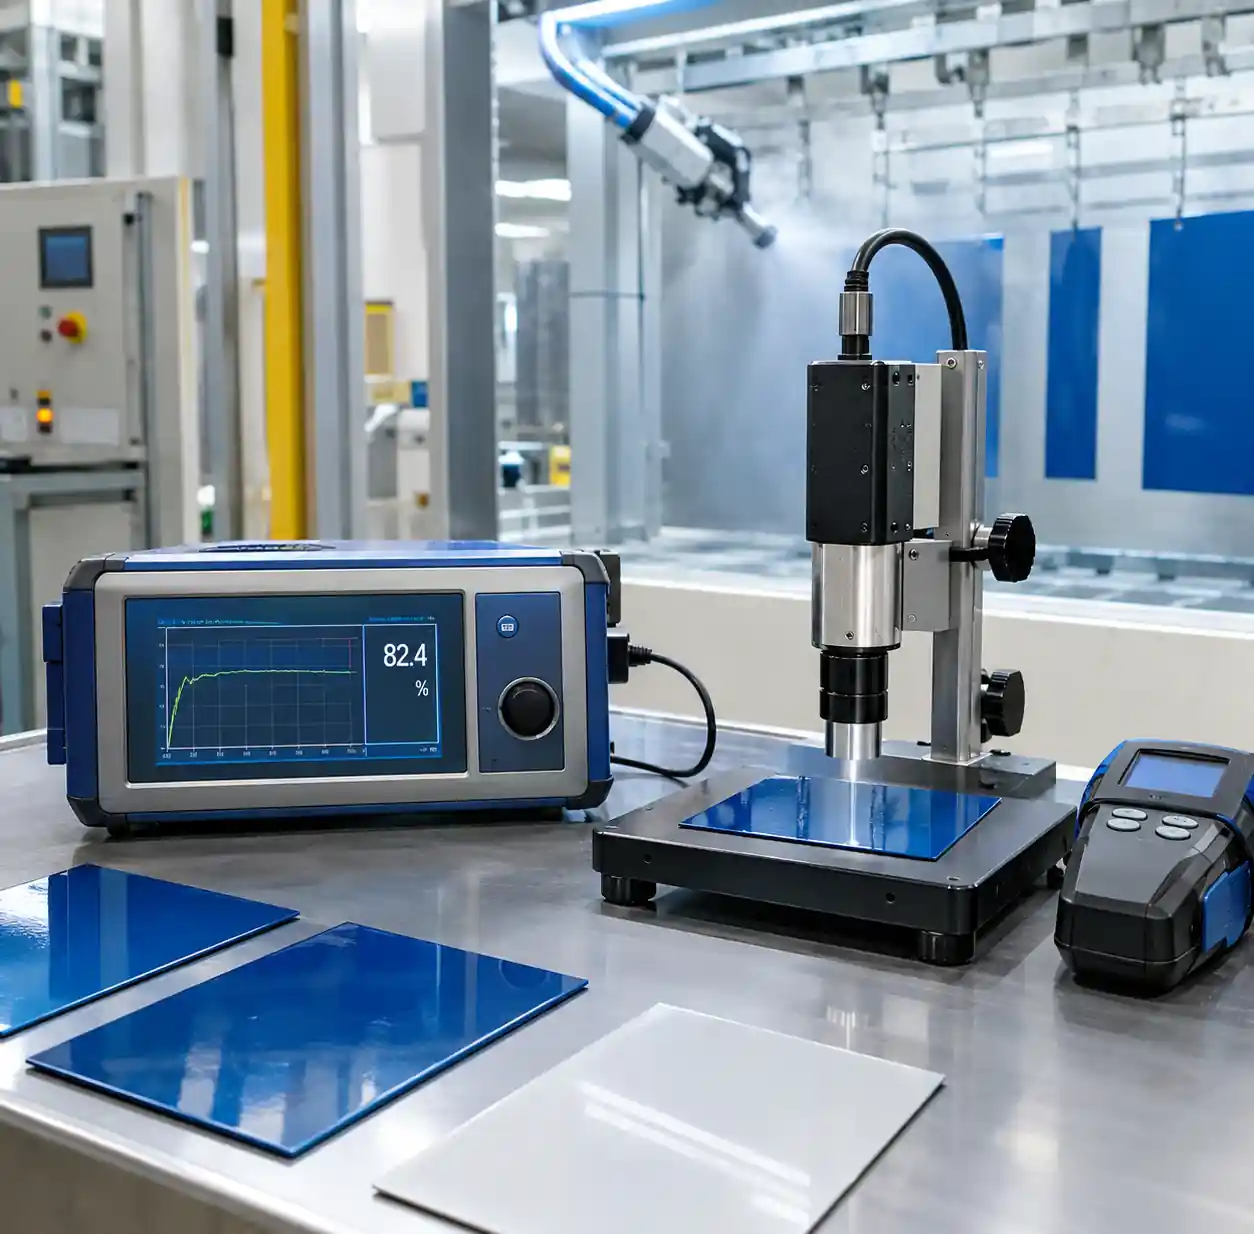 移送効率測定および監視装置
よくある質問
塗料スプレーで過剰なオーバースプレーの原因は何ですか?
過剰なオーバースプレーは、高気圧による塗料の微細な粒子への過剰霧化、誤ったノズル選択による霧発生、表面から遠すぎる噴霧、ブース換気不良による乱流、そしてHVLP技術の代わりに従来の高圧ガンを使用したことから生じます。それぞれの要素が互いに重なり合い、一つだけを直しても改善は限られています。
HVLPシステムは従来の銃と比べてオーバースプレーをどれほど減らせるのか?
HVLPシステムは通常、従来の高圧砲の25〜45%に対し、65〜85%の転送効率を達成します。実際には、コーティング材料の50〜60%から15〜25%にオーバースプレーを削減することを意味します。月額4,000ドルのコーティング材料を使用している工場にとって、HVLPに切り替えることで月1,200〜1,800ドルの廃棄物削減が可能です。
オーバースプレーを減らすための最適な噴霧距離はどれくらいですか?
HVLPシステムはターゲット面から6〜8インチの距離で最も効果的に機能します。従来型の銃は8〜12インチの大砲が必要です。近距離で噴霧すると流出や溶剤の閉じ込めのリスクがあり、遠くに噴霧すると霧状粒子が漂う時間が増えます。エアキャップから水面までの距離を測定し、各通過の間ずっと一定の距離を保ちます。
気圧を下げることで常にオーバースプレーが減るのでしょうか?
気圧を下げてもオーバースプレーはある程度まで減ります。圧力が低すぎると大きな水滴ができ、仕上がりが悪くなり、再塗装を余儀なくされ、最終的にはさらに多くの廃棄物が発生します。特定のコーティング粘度とノズル構成に適した最小圧力(HVLPシステムのキャップ付近で通常8〜12 PSI)を見つけてください。
スプレーブースの換気はオーバースプレーレベルにどのように影響しますか?
適切な換気はブース内のオーバースプレー粒子を除去し、妨げる気流を生み出しません。換気が少なすぎると粒子が残り、新しいコーティングに付着してしまいます。換気が多すぎると乱気流が発生し、霧状塗料がターゲットから離れてしまいます。自動車リフィニッシュ用途では、100フィート毎分の面速を目指しましょう。
ノズル設計は工業用コーティング用途でのオーバースプレーを減らせるか?
はい、特殊なノズル設計は工業現場でのオーバースプレーを大幅に減らします。平らなファンノズルエッジの無駄を最小限に抑える定められたパターンで濃縮スプレーを行います。YuechenPrecision Technologyのエアアトマイジングノズルは、粘度や流量のさまざまな際でコーティング品質を維持しつつ、ドリフトを抑える正確な液滴サイズ制御を提供します。
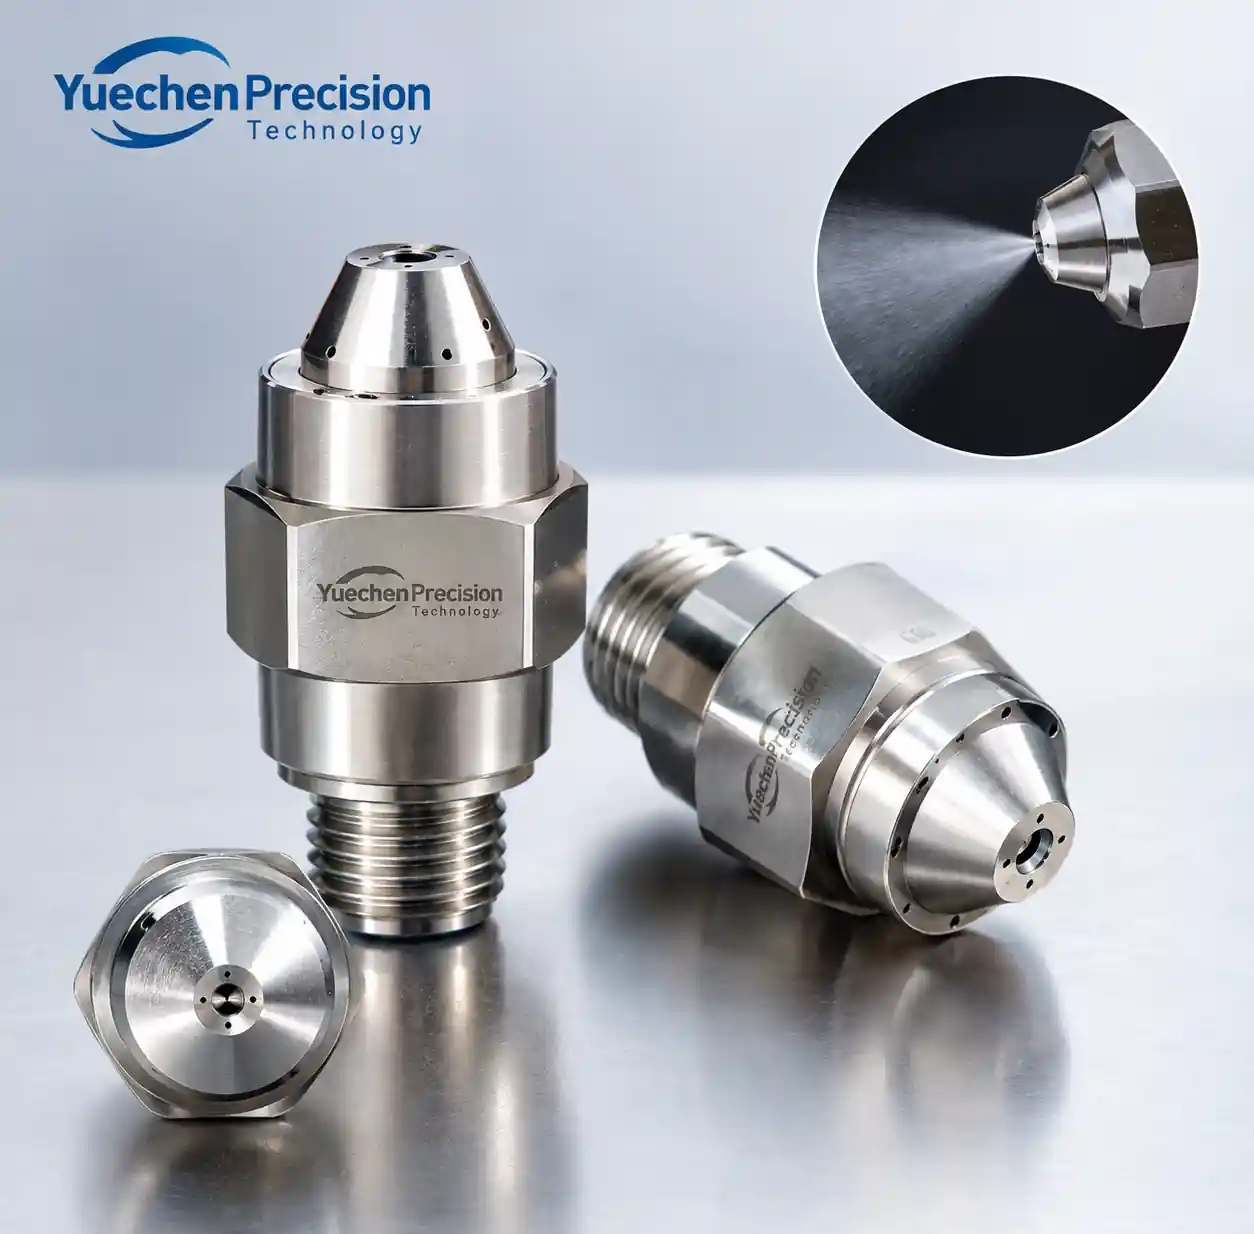 岳辰精密技術産業用エアアトマイジングスプレーノズル
結論
オーバースプレーを減らすには、機器の選択、技術、環境への注意が必要です。より高い輸送効率を得るために、HVLP技術や適切なサイズのエアアトマイジングノズルから始めましょう。コーティングごとに空気圧を最適化し、滑らかな霧化には十分な圧力を取ってください。それ以上は許されません。噴霧距離は6〜8インチに保ち、水面に対して厳密に90度の角度を保ちます。
スプレーパターンの幅をパーツジオメトリに合わせて調整し、オーバーラップは正確に50%通過します。ブースに100 FPMの層流を提供し、噴霧パターンを乱さずにオーバースプレーを捕捉してください。これらの改良により、オーバースプレー率は通常40〜50%から15〜25%に減少し、大幅なコスト削減を実現します。
技術のドリフトや機器の劣化を特定するために、毎月トランスファー効率を記録しましょう。小さな変化は時間とともに累積していきます。例えば、年間5万ドルのコーティングを使う工場で効率が10%向上すれば、年間5,000ドルの節約になります。ここで述べる実践は、自動車の再仕上げから工業生産コーティングまで幅広い応用に適用されます。
まず一つの改善から始め、結果を測定してから他を追加する。このアプローチは、特定の業務で最も価値をもたらす変更を特定します。