


クイックカップリング接続の漏れ防止方法
急速結合システムは、摩耗したOリング、不適切な取り付け、圧力の急上昇、汚染により工業現場で漏れが発生します。業界データによると、連結器の故障は油圧および流体移送システムの予期せぬダウンタイムの約25〜30%を占めており、漏れに関連する問題は施設に年間数千ドルの無駄液、設備損傷、生産損失の損失をもたらしています。
クイックカップリング接続の漏れを防ぎたい場合は、シール破損の根本原因、適切な施工技術、メンテナンススケジュール、そして用途に応じた材料選択基準を理解する必要があります。
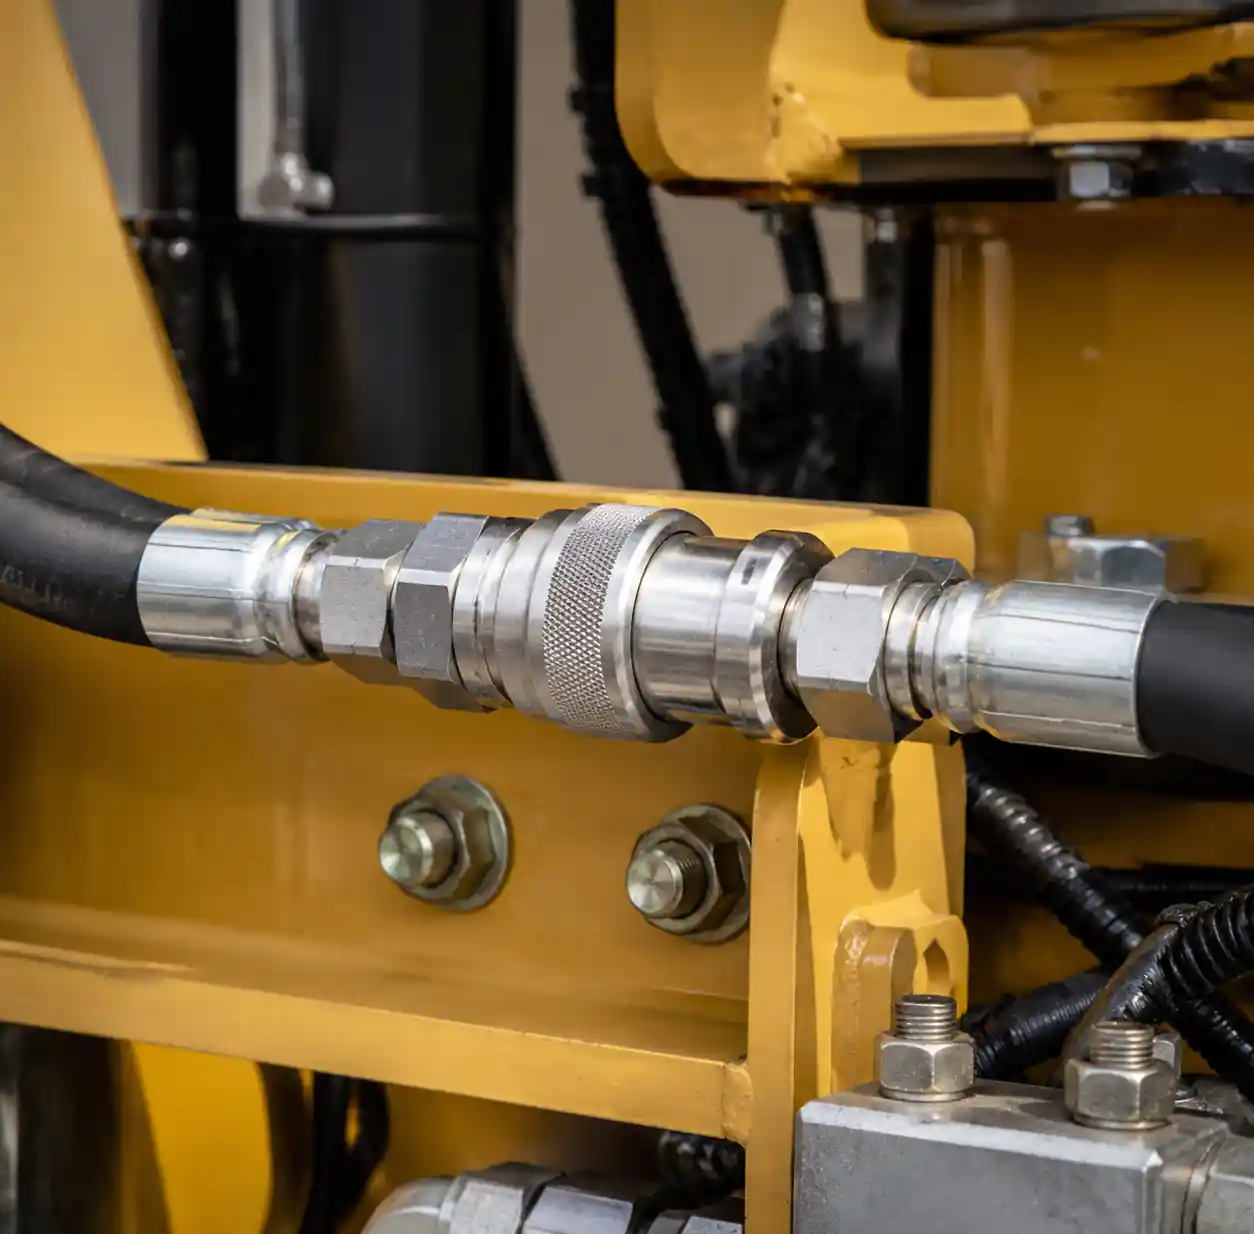 産業用流体輸送システムに設置されたクイックカップリング接続
- 1. クイックカップリング漏れメカニズムの理解
- 2. クイックカップリング漏れの主な原因
- 2.1. 摩耗または損傷したOリング
- 2.2. 不適切な設置技術
- 2.3. 圧力の急上昇と急増
- 2.4. 汚染と破片
- 3. 実証済みの漏れ防止方法
- 3.1. 用途に適した結合材料を選んでください
- 3.2. 適切な設置手順を実施
- 3.3. 定期的なメンテナンススケジュールを確立する
- 3.4. 制御システム 圧力と流量のダイナミクス
- 3.5. 接続を汚染から守る
- 4. 重要用途のための先進シール技術
- 5. よくある設置ミスとそれを避ける方法
- 6. 素材の適合性の考慮事項
- 7. 既存のカップリング漏れのトラブルシューティング
- 8. よくある質問
- 8.1. クイックカップリングのOリングはどのくらいの頻度で交換すればいいですか?
- 8.2. カップリングブランドを混ぜたり、異なるメーカーの部品を組み合わせたりできますか?
- 8.3. カップリング取り付け後の漏れ検査にはどの圧力を使うべきですか?
- 8.4. なぜ私のカップリングは冷たいときだけ漏れて、暖かいときはちゃんと密閉されるの?
- 8.5. 残留システム圧力下でカップリングを接続する際の漏れを防ぐにはどうすればいいですか?
- 8.6. 高流量時にのみ結合漏れが発生し、低流量では漏れない原因は何でしょうか?
- 9. 結論
クイックカップリング漏れメカニズムの理解
クイックカップリングは、工具なしで流体ラインの迅速な取り付け・取り外しを可能にする精密に設計された接続装置です。これらの継手は内部のシール要素、主にOリングとフェイスシールに依存し、圧力下での漏れのない運転を維持します。
シーリング機構は圧縮によって機能します。オスとメスのカップリングを接続すると、内部のOリングが両方の金属面に圧縮され、圧力が上がるにつれて圧力で作動したシールが形成されます。この設計は、カップリングの種類や構造に応じて、30 psiから10,000 psiを超える動作圧力で信頼性の高い性能を提供します。
しかし、このシールシステムは性能を損なういくつかの故障モードに脆弱であり、漏れの原因となります。
クイックカップリング漏れの主な原因
摩耗または損傷したOリング
Oリング劣化は急速な連結漏れの主な原因であり、全連結破損の約60〜70%を占めています。これらのエラストマーシールは、圧縮セット、化学的攻撃、熱サイクル、摩耗など複数のメカニズムによって劣化します。
圧縮セットは、Oリングが一定の圧力下に長期間置かれた状態にとどまる現象です。エラストマーは元の形状に戻る能力を失い、密閉力が低下し、流体が漏れ出します。標準的なニトリルOリングは、80°C以上の高温で1000〜2000時間連続使用すると測定可能な圧縮硬化を示します。
化学的不適合はOリングの破損を加速させます。結合材料が不適合の流体に接触すると、エラストマーが膨張、ひび割れ、または硬化します。例えば、ニトリルOリングは芳香族炭化水素やケトン体で急速に膨張し、EPDMシールは石油系油で劣化します。
不適切な設置技術
設置ミスは即座に漏れの経路を生み出したり、摩耗を加速させたりします。よくあるミスには、クロススレッド、不完全な挿入、角度のずれ、接続時の過剰な側面荷重などがあります。
挿入不完全は特に問題が大きいです。カップリングの半分が完全に噛み合わない場合、ロック機構がOリングを十分に圧縮できません。この状態は、カップリングスリーブが完全にロックし、接合面の間に隙間がないことを確認することで特定できます。
角度のずれが3〜5度を超えると、Oリングの圧縮が不均一になり、応力点が集中します。このずれは、剛性配管がカップリングを非軸方向に強制し、シールの片側に優先的な漏れ経路を生じさせることが原因です。
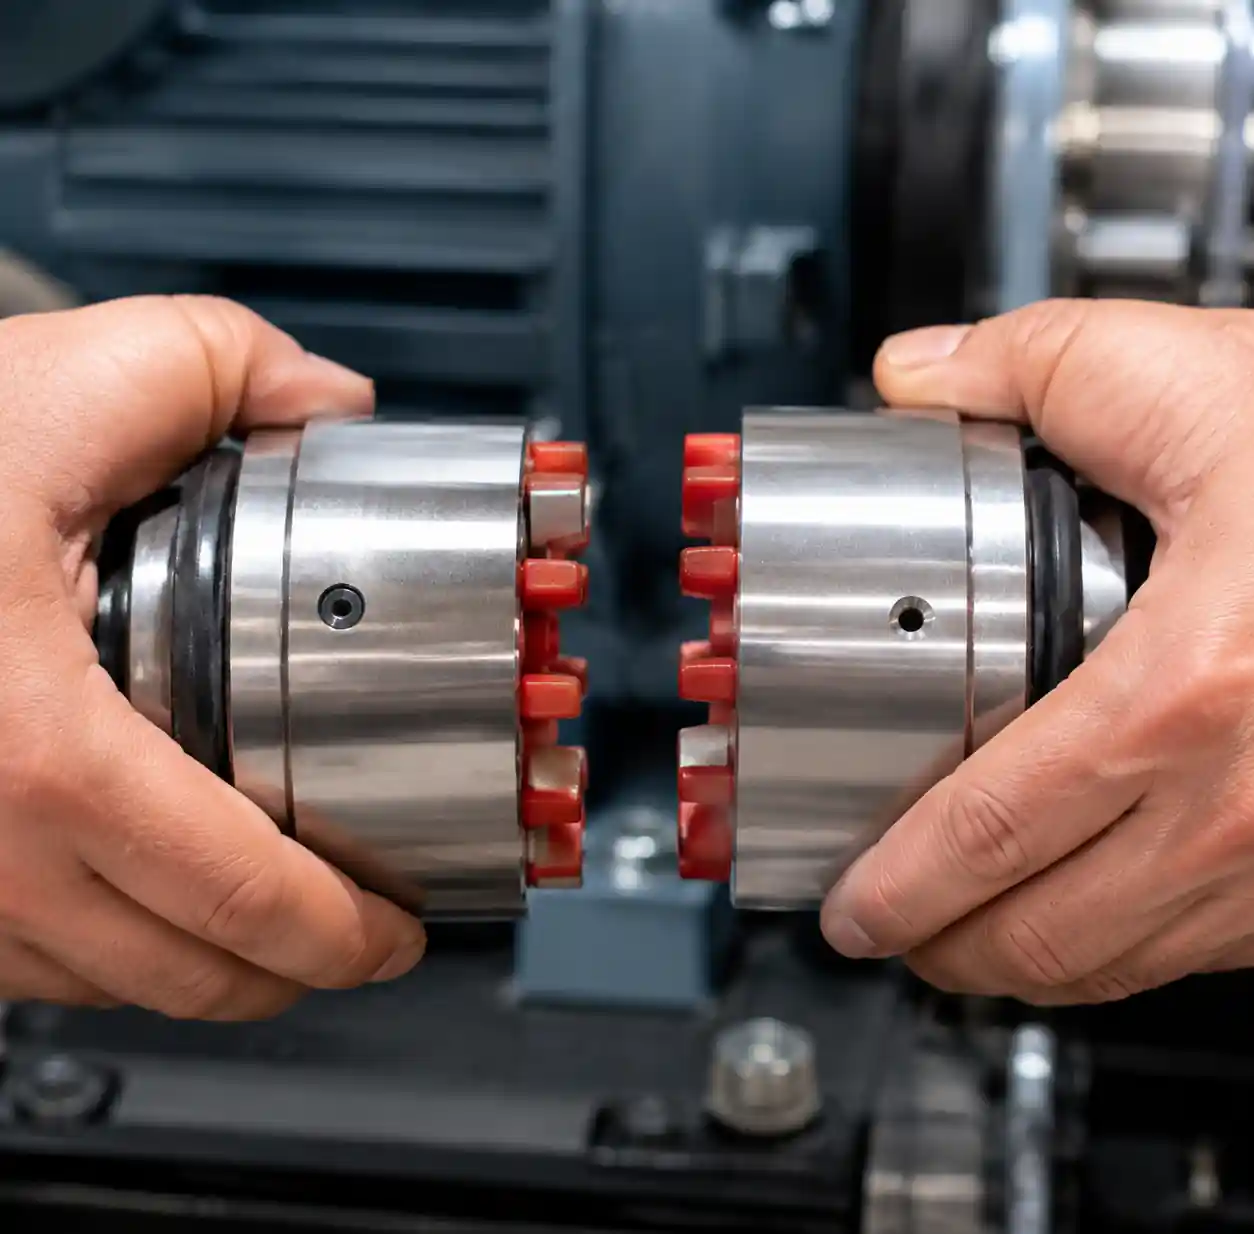 迅速な連結取り付けのための適切な軸方向アライメント技術
圧力の急上昇と急増
油圧ショックイベントは、カップリング設計の限界を200〜400%超える圧力スパイクを生じさせます。これらの一時的な圧力イベントは、金属部品間のクリアランスギャップにOリングを押し込み、押出損傷や永久変形を引き起こします。
液体システムにおけるウォーターハンマーや空気圧用途での圧力サージがこれらの有害な現象を引き起こします。突然のバルブ閉鎖は、1000〜1500 m/sで伝播する圧力波を発生させ、通常の運転圧力の5〜10倍の瞬間圧力を生み出します。
システムの動態に急激な方向転換、迅速な対応バルブ、またはポンプの始止サイクルが圧力の過渡性を引き起こす場合は、サージ抑制器や圧力解放弁を設置すべきです。
汚染と破片
粒子状汚染はカップリング漏れの2番目に多い原因です。カップリング面に異物が付着すると適切な密閉が妨げられ、Oリングに埋め込まれた研磨粒子は漏れチャネルを生み、摩耗を加速させます。
接続時に接触面を清掃しないと、汚れ、金属粒子、錆、プロセスゴミがカップリングに入り込んでしまいます。10〜50ミクロンの微小粒子でも、Oリングと座面の間に隙間を作り、シールの強度を損なうことがあります。
汚染は主に3つの経路から侵入します。汚れた接続面、システム内を循環する汚染された液体、そして使用間にカップリングがキャップを開けていない環境曝露です。
実証済みの漏れ防止方法
用途に適した結合材料を選んでください
材料の選択はシールの耐久性と漏れ防止に直接影響します。カップリングのボディ素材とOリングエラストマーは、あなたの流体、温度範囲、圧力の要件に合わせて調整する必要があります。
-20°Cから100°Cの温度で動作する油圧油用途では、ニトリル(NBR)Oリングを備えたステンレススチール製316カップリングが優れた性能を提供します。耐食性ボディは過酷な環境にも耐え、NBRシールはこの温度範囲で柔軟性とシール力を維持します。
化学処理にはより特殊な材料が必要です。PTFEライニングカップリングとVitonまたはFFKMのOリングは、標準的なニトリルシールを数時間で破壊するような攻撃的な化学物質、酸、溶剤に対応します。これらの材料は標準部品の3〜5倍のコストがかかりますが、腐食性使用時の漏れ故障を排除します。
150°C以上の高温用途では、エラストマーが破損した場合でもシール力を維持するための金属Cシールやスプリング通電PTFEシールが必要です。これらの設計は、蒸気、熱油、熱ガス用途で300°Cまで漏れのない運転を実現します。
| 応用 | ボディマテリアル | Oリング素材 | 温度範囲 | 圧力評価 |
|---|---|---|---|---|
| 油圧油 | ステンレススチール 316 | ニトリル(NBR) | -20°Cから100°Cまで | 0-350バール |
| 水システム | ブラス、SS304 | EPDM | 0°Cから80°C | 0-16バール |
| 化学的移動 | SS316、ハステロイ | ヴィトン(FKM) | -15°Cから150°C | 0-250バール |
| 高温蒸気 | SS316、カーボンスチール | FFKM、メタルCシール | 最大300°C | 0-100バール |
| 空気圧 | 真鍮、アルミニウム | NBR、ポリウレタン | -10°Cから80°C | 0-15バール |
適切な設置手順を実施
正しい取り付け方法により、即時の連結不良の80〜90%を防ぎます。すべての接続について以下の確認済み手順に従うべきです:
接続前点検:両方の連結部分に目に見える損傷がないか点検し、Oリングの状態、シール面、ロック機構を確認します。取り付け前にひび割れや傷、摩耗のあるカップリングを交換してください。
表面清掃:すべての接合面を綿毛のない布と認可溶剤で拭き、粒子、油分、ゴミを除去します。このステップは非常に重要で、薄い汚染膜でも即座に漏れを引き起こす可能性があります。
潤滑:Oリングやシール面にシステム対応の薄い潤滑剤膜を塗布します。これにより挿入力が減少し、Oリングの圧巻やねじれを防ぎ、接続時の摩擦を減らしてシール寿命を延ばします。Oリング材料とプロセス流体の両方に適した潤滑剤のみを使用してください。
軸方向アライメント:接続前に連結半部が軸中心線から3度以内に揃っていることを確認してください。ホースやパイプを支えて、シールにストレスをかけて早期故障を引き起こす側面荷重を排除しましょう。
完全噛み合い:カップリングの半分をしっかりと押し合わせ、ロック機構がカチッと音を立てて噛み合うまで続けます。カップリングボディ間に隙間がなく、ロックスリーブが接続点を完全に覆っているか確認してください。
圧力試験:接続後、システムを徐々に作動圧力の50%に加圧し、漏れの有無を確認します。この圧力を2〜3分間保ってから、フル稼働圧力に上げます。
定期的なメンテナンススケジュールを確立する
予防保全は、漏れが発生する前にシールの劣化を察知します。運転の厳しさに基づいた検査間隔を実施すべきです:
標準的な産業用途:約2000時間の運転時間に1/3ヶ月ごとにカップリングを点検します。外部漏れの有無を確認し、ロック機構の機能を確認し、目に見える状態に関係なく毎年Oリングを交換してください。
過酷な環境または高サイクル運転:毎月(500時間の運転時間)を検査してください。これらの用途には、移動式油圧、100°C以上の高温サービス、または1日に10回を超える頻繁な接続・切断サイクルを持つシステムが含まれます。
重要な応用:漏れが安全上の危険、環境汚染、または高額な生産損失を引き起こす可能性のあるシステムに対して週次点検プロトコルを実施します。食品加工、製薬、化学品取り扱いの作業では、通常この頻度が必要です。
検査中は、ノギスでOリング断面直径を測定してください。断面が10%以上減少したり、目に見える亀裂、硬化、表面劣化が見られたOリングを交換してください。
制御システム 圧力と流量のダイナミクス
圧力管理はシールを損傷的な応力から守ります。圧力による故障を排除するために、以下の工学的制御を実装できます:
サージサプレッサー:圧力急上昇が起きているカップリングの近くに油圧アキュムレーターや空気圧サージタンクを設置してください。これらの装置は圧力波がカップリングシールに到達する前に吸収し、ピーク圧力を60〜80%低下させます。
圧力解放弁:最大運転圧力の110〜120%で解除バルブを開かせます。これにより安全マージンを確保しつつ、極端な圧力イベントによってOリングがクリアランスギャップに押し出されるのを防ぎます。
流量制限:最大パイプ径ではなく、実際の流量要件に基づくカップリングのサイズ。過大なカップリングは乱流や圧力低下を生み出し、シールにストレスを与えますが、適切なサイズの接続部は層流と安定した圧力を維持します。
徐々加圧:列車の運転士はバルブをゆっくりと開け、システムを即時ではなく30〜60秒で作動圧力に到達させます。これによりウォーターハンマーがなくなり、荷重の下でシールが徐々に圧縮されることが可能になります。
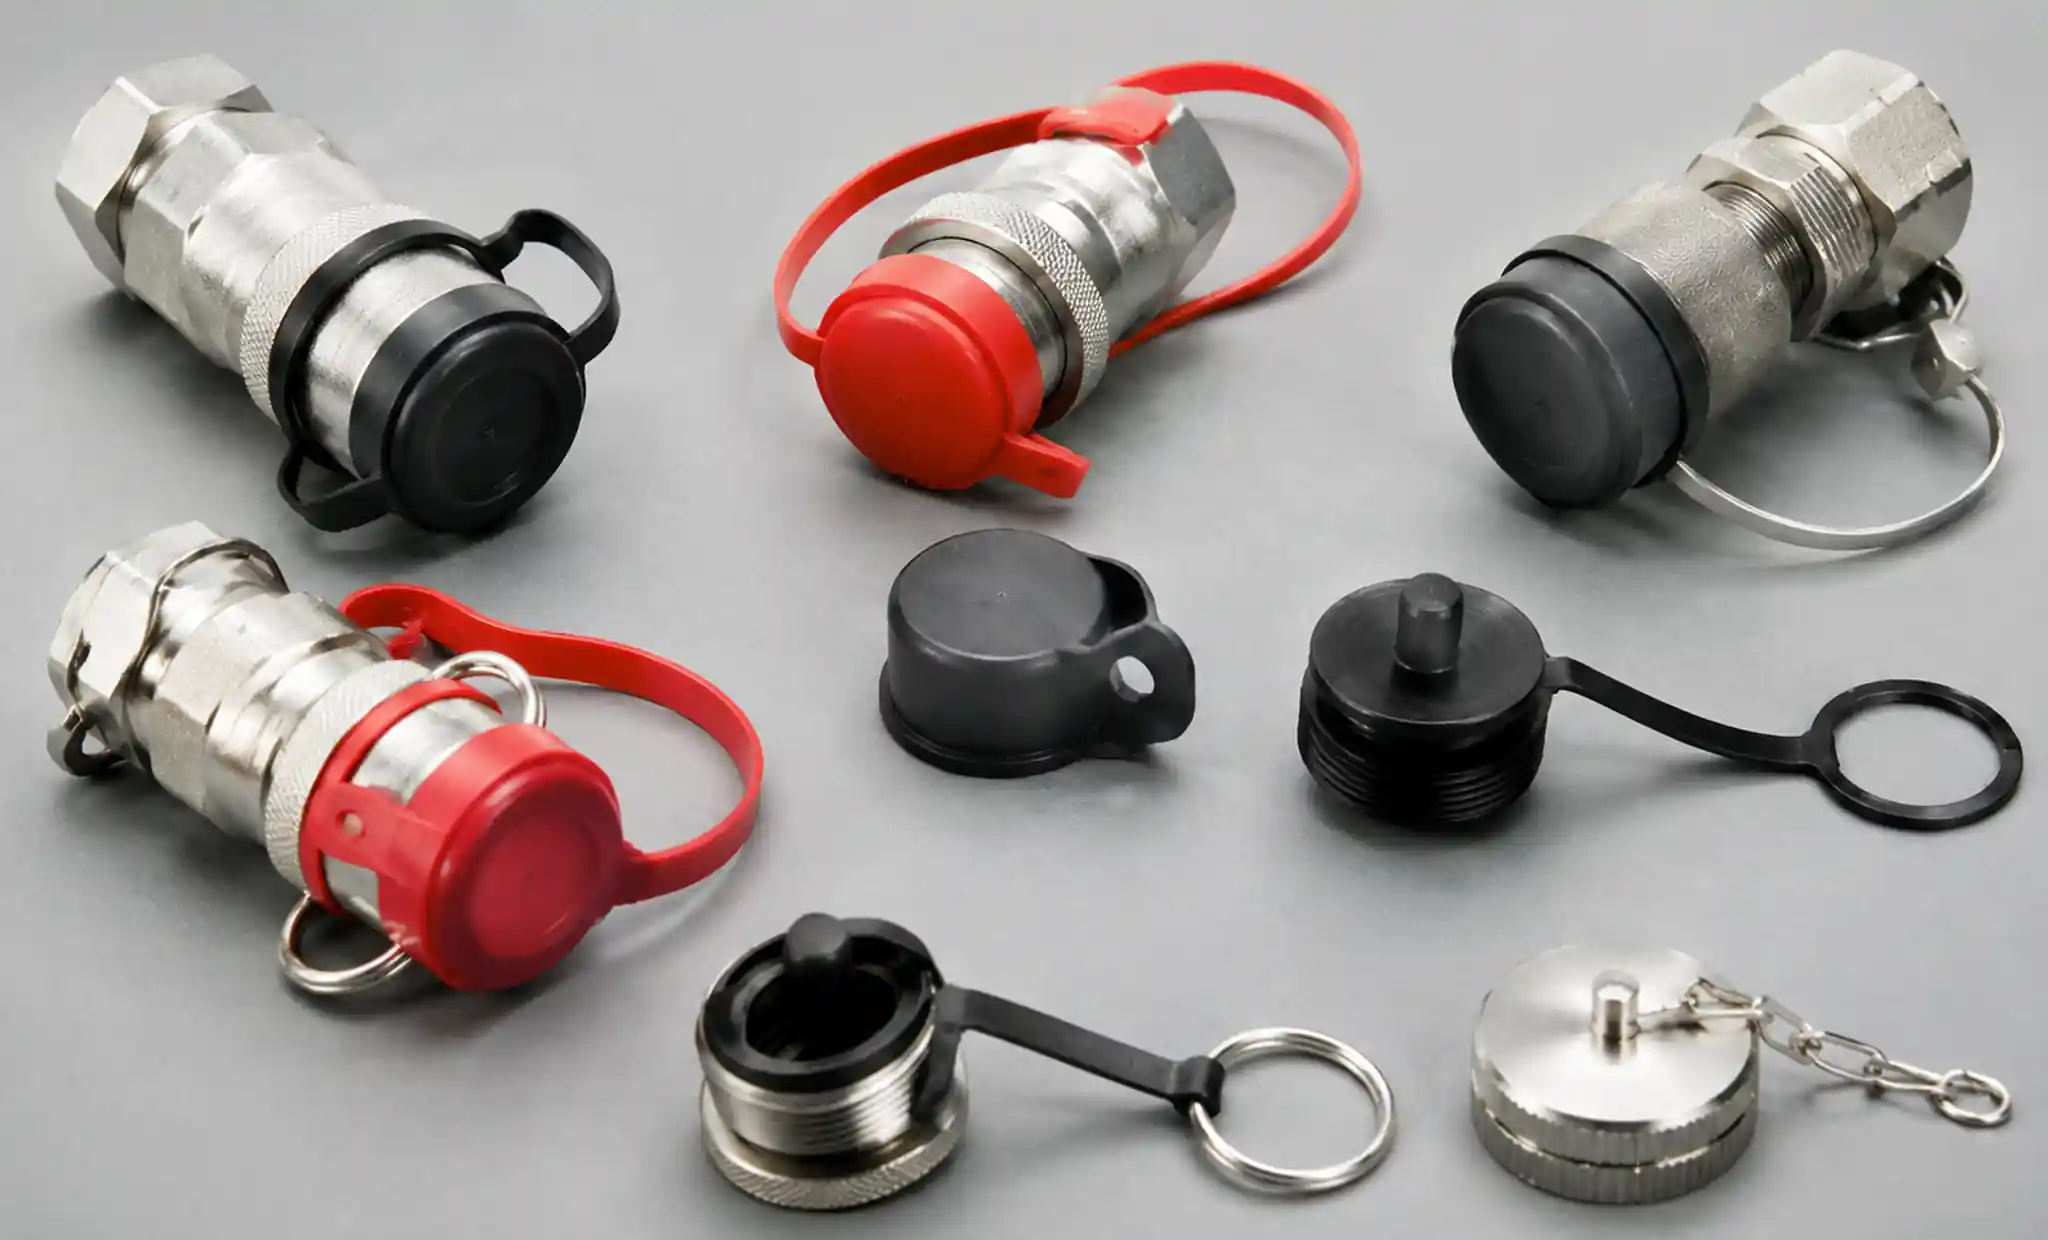 汚染防止のためのクイックカップリングダストキャップと保護カバー
接続を汚染から守る
汚染管理には、手続き上の規律と物理的な障壁の両方が必要です。以下の保護方法を実施すべきです:
ダストキャップとプラグ:分離直後にすべての切断されたカップリング半分をキャップしてください。保管中の粒子侵入を防ぐために保護キャップを取り付けた予備のカップリングを保管してください。このシンプルな方法により、汚染関連の故障の90%を排除できます。
接続前洗浄プロトコル:接続前に接合面を清潔な布で拭くことを義務付ける清掃手順を確立します。クリーニングステーションには認可された溶剤と綿毛のないワイプを接合場所に設置してください。
流体ろ過:カップリング接続部の上流に、25ミクロンまでの粒子を捕捉できるサイズのインラインフィルターを設置します。これにより、システム内の汚染物質が循環するのを防ぐことができます。圧力差がメーカー仕様を超える前にフィルター要素を交換してください。
環境保護:ホコリ、湿気、化学薬品の飛沫など過酷な環境にさらされたカップリングには保護ブーツやカバーを装着してください。これらの柔軟なカバーは接続ゾーンを遮蔽しつつ、連結操作を可能にします。
重要用途のための先進シール技術
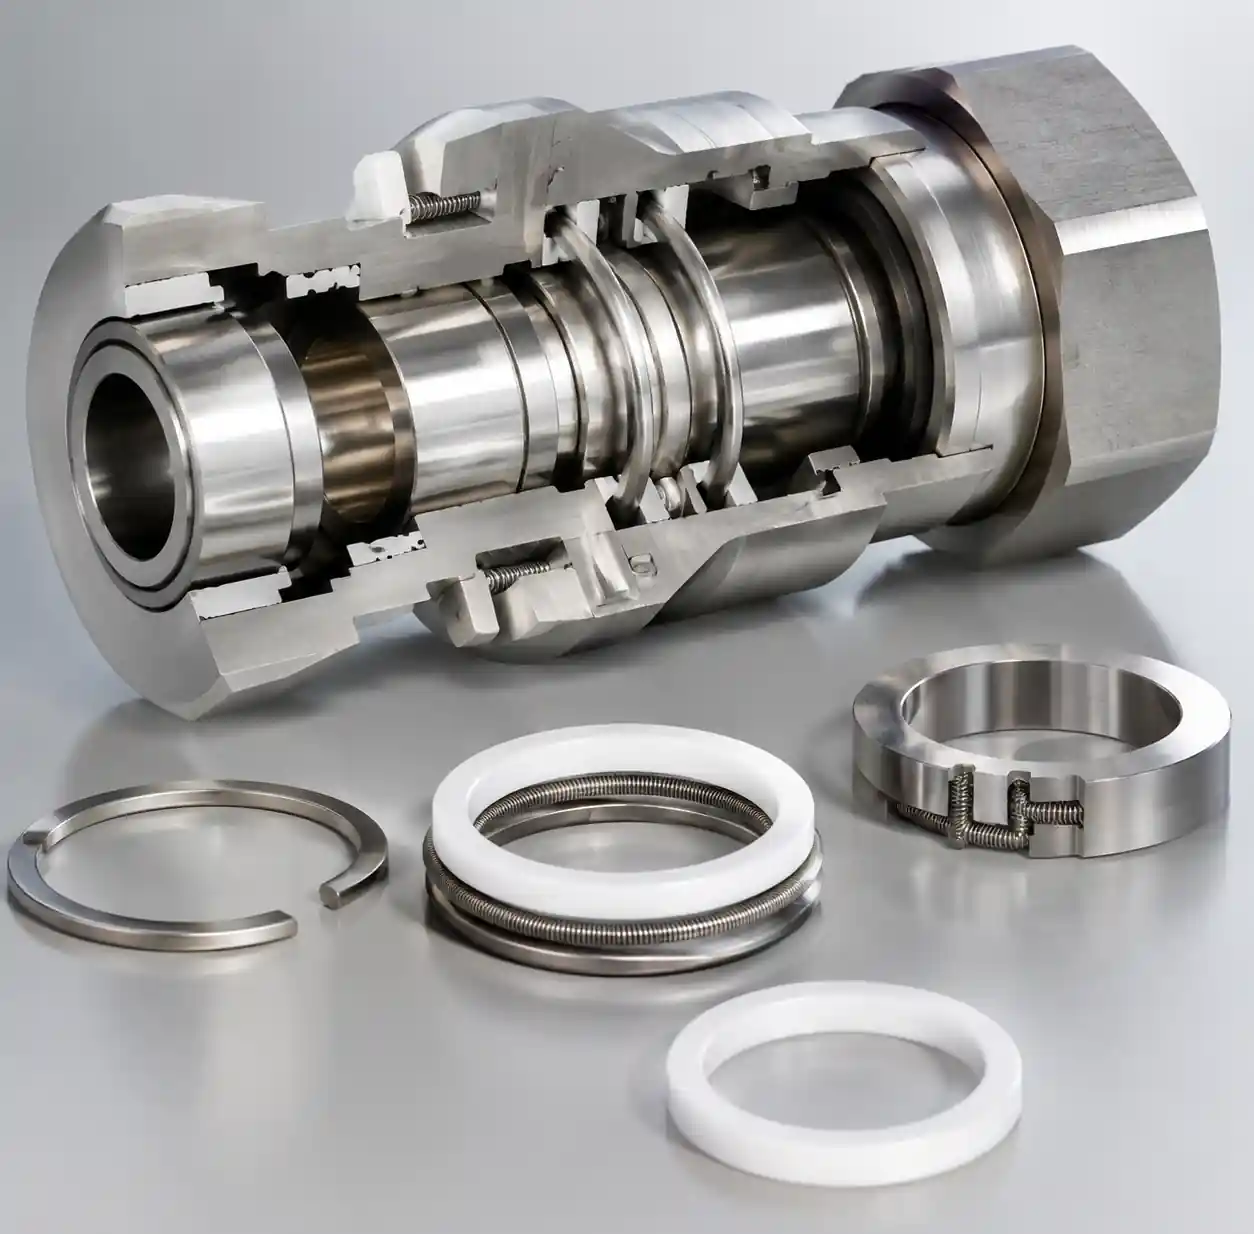 迅速な連結のための先進的な金属製Cシールおよびスプリング通電PTFEシール技術
現代のカップリング設計には、要求の高い用途で漏れリスクを減らすための強化されたシーリング技術が組み込まれています。標準のOリングシールで性能要件を満たせない場合、以下の高度な機能を指定できます:
金属製Cシール:スプリング式金属シールは、200°C以上の高温環境でエラストマーが劣化する際に漏れ防止性能を提供します。これらのシールは熱循環や圧力変動を通じて密閉力を維持し、蒸気、高温油、高温ガスの供給に最適です。
スプリングエンジャギーズドPTFEシール:PTFEの化学耐性とスプリング式シール力を組み合わせたこれらの設計は、-200°Cから260°Cまでの強力な化学物質や広い温度範囲にも対応可能です。 スプリングは圧力変動や熱膨張に関係なくシール面に一定の荷重を維持します。
デュアルシール設計:冗長なシール要素は、一次シールが破損した場合のバックアップ保護を提供します。これらのカップリングは、2つの独立したOリング、またはOリングとフェイスシールの組み合わせを備えており、シングルシール設計と比べて漏れの可能性を95%低減します。
フェイスシールカップリング:耐火性裏地を持つ金属同士のフェイスシールは、極低温流体、高放射線環境、10⁻⁹ mbarまでの超高真空用途など、極端な用途にエラストマーを完全に排除します。
よくある設置ミスとそれを避ける方法
| インストールエラー | 結果 | 予防方法 | 検出方法 |
|---|---|---|---|
| クロススレッド | ネジ山の損傷、シール不完全な | 最初の2〜3回転を手で締めて、滑らかな回転を確認しましょう | ねじ込み時の抵抗、ずれた結合面 |
| 不完全挿入 | 部分的なOリング圧縮、即時の漏れ | カチッという音がするまで押し、隙間がないか確認してください。目視ギャップチェック、挿入深度測定 | |
| ドライOリング取り付け | 接続時のOリング損傷、早期故障 | システム互換潤滑剤を塗布 | 過剰な挿入力が必要 |
| 汚染された表面 | 粒子が密封を妨げる | 接続前に両顔をきれいな布で拭く | 結合面上の見える破片または残留物 |
| 角度のずれ | 不均一なシール圧縮、応力集中 | サポートホース、接続前に3°以内に整列してください | 平行でない結合体、目視可能な角度のずれ |
| 過剰なサイドロード | シールの歪み、早期摩耗 | スイベルカップリングまたはフレキシブルホースを使いましょう | 自然な位置から角度をつけて引かれている結合 |
| 過圧 | Oリング押出、永久的な損傷 | リリーフバルブの設置、圧力ランプの制御 | 設計限界を超える圧力計の読み取り |
素材の適合性の考慮事項
Oリングとプロセス流体間の化学的適合性がシールの耐久性を決定します。結合材料の選択前に適合性を確認し、急速なシール劣化や漏れを防ぎます。
ニトリル(NBR):-40°Cから100°Cまでの石油油、水、空気サービスに優れています。NBRはケトン、エステル、芳香族炭化水素で急速に膨張します。一般的な油圧および空気圧用途に使用されます。
Viton(FKM):酸、溶剤、燃料、油に対して優れた化学耐性を持ち、200°Cまで温度処理能力があります。 ケトン体、アミン、低分子量エステルとは相容れません。化学処理と高温油圧を指定してください。
EPDM:水、蒸気、グリコール系流体で150°Cまでに最適です。 石油油や炭化水素溶媒で分解します。給湯システム、蒸気サービス、ブレーキフルードでの使用。
FFKM(パーフルオロエラストマー):攻撃的な酸、苛性、溶剤、酸化剤を含む普遍的な化学耐性。気温の範囲は-15°Cから325°Cです。 コストはNBRの10〜20倍高いですが、化学的適合性の問題を排除できます。
PTFE(ポリテトラフルオロエチレン):ほぼすべての工業用化学物質に対して不活性で、260°Cまで連続使用。 密閉力のためにスプリングエナジャイザーが必要です。極端な化学サービスおよび超高純度用途を指定してください。
シールメーカーの化学的適合性チャートを参照して、特定の流体に対するOリング材料の性能を確認できます。これらのリソースは、数千種類の化学結合に関する詳細なウェルデータ、温度制限、劣化速度を提供します。
既存のカップリング漏れのトラブルシューティング
取り付けられたカップリングに漏れが発生した場合、体系的な診断により根本原因を特定し再発を防ぎます。以下のトラブルシューティング手順に従ってください:
ステップ1 - 減圧と切断:カップリングを点検する前に全システム圧力を解除してください。カップリングの半分を外し、両側を別々に調べてください。
ステップ2 - Oリングの検査:Oリングを取り外し、キャリパーで断面直径を測定します。新しいOリング寸法と比較してください。断面積が10%以上減少した場合や、亀裂、硬化、表面の不規則性が確認された場合は交換してください。
ステップ3 - シール面の確認:金属シール面を拡大鏡で傷や傷、腐食ピッティングがないか確認してください。0.1mm未満の小さな表面欠陥は、600番の研磨布で磨き上げられることが多いです。深いダメージはカップリングの交換が必要です。
ステップ4 - ロック機構の確認:ロックスリーブ、ボール、ピンが完全に噛み合い、しっかり固定されているかをテストします。摩耗したロック部品は圧力下でカップリングの分離を可能にし、致命的な漏れを引き起こします。
ステップ5 - 清掃と再組み立て:すべての部品を徹底的に清掃し、適切な潤滑で新しいOリングを取り付け、正しいアライメントで再接続し、圧力テストを行ってからサービスに戻ってください。
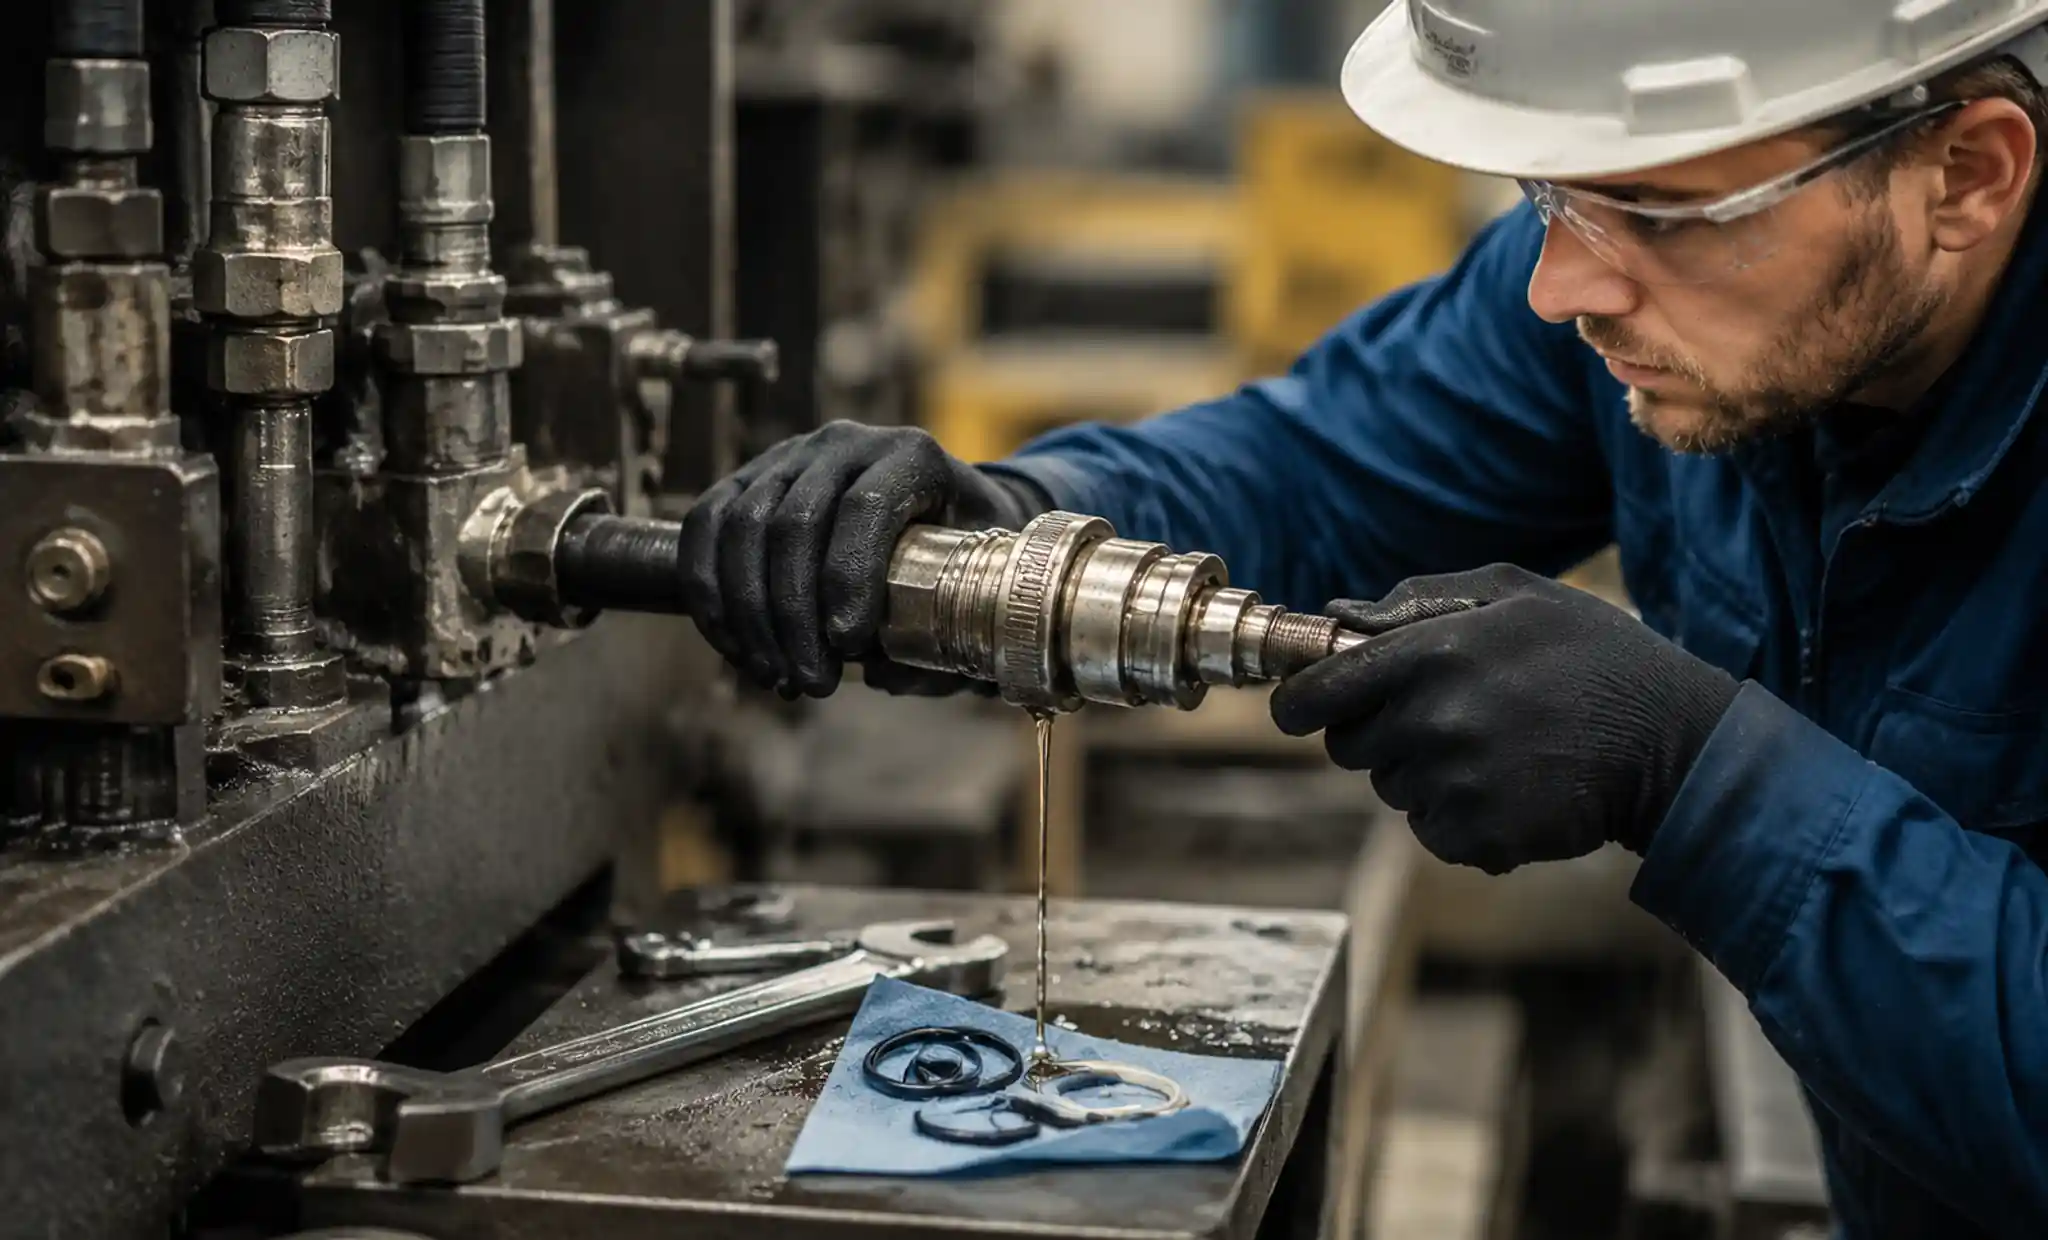 技術者のトラブルシューティングとクイックカップリング接続の漏れ修理
よくある質問
クイックカップリングのOリングはどのくらいの頻度で交換すればいいですか?
標準的な工業用途で通常の温度・圧力で動作する場合、または2000時間ごとにOリングを毎年交換してください。100°Cを超える高温サービスは6か月ごとに交換が必要です。また、点検中に亀裂、永久変形、表面劣化が見られた場合は、すぐにOリングを交換してください。
カップリングブランドを混ぜたり、異なるメーカーの部品を組み合わせたりできますか?
異なるメーカーのカップリング部品を混用することは推奨されず、保証が無効になります。ブランド間で溝の深さ、Oリングサイズ、ロック機構の寸法差が、ねじが合っても適切なシールを妨げます。漏れのない動作を確保するには、単一のメーカーの完全なカップリングセットを使うべきです。
カップリング取り付け後の漏れ検査にはどの圧力を使うべきですか?
通常運転圧力の50%で2〜3分間漏れ検査を行い、その後徐々に100%の運転圧力に増やします。すべての接続点を点検する間、少なくとも5分間は全圧を保ち続けてください。仕様プレートや文書に記載されているカップリングの定格最大圧力を超える圧力で試験しないでください。
なぜ私のカップリングは冷たいときだけ漏れて、暖かいときはちゃんと密閉されるの?
温度依存の漏れは低温でのOリング硬化を示し、エラストマーの柔軟性と密閉力を失います。これは、Oリング材料のガラス転移温度が動作温度に近すぎる場合に発生します。最低サービス温度に対応し、安全マージンが少なくとも20°Cの低温Oリング素材に交換してください。
残留システム圧力下でカップリングを接続する際の漏れを防ぐにはどうすればいいですか?
カップリングを切断または接続する前に、必ずシステムの圧力を完全に解放してください。連結器の位置に圧力計を設置し、ゼロ圧力を確認しましょう。圧力下で接続しなければならない場合は(推奨されません)、ライブ接続サービス用に設計された特殊な圧力補償カップリングを使用してください。標準のカップリングは圧力をかけると漏れます。
高流量時にのみ結合漏れが発生し、低流量では漏れない原因は何でしょうか?
流量誘起漏れは、小さめのカップリングや過剰な流速による乱流や圧力変動を示します。液体系では流速が5m/s未満、空気圧ラインでは20m/s未満に保たれるように、カップリングのサイズを設けます。流量によるシール応力を解消するために、より大きな直径のカップリングを取り付けるか、流量を下げてください。
結論
迅速な連結漏水防止には、材料の選択、設置技術、圧力管理、汚染管理、定期的なメンテナンスに対する体系的な注意が必要です。Oリングの劣化や不適切な取り付けが連結不良の80%以上を占めており、これらは漏水防止の最優先分野となっています。
特定の流体や温度条件に応じた適切なカップリング選択、オペレーターの正しい取り付け手順のトレーニング、運転の厳しさに基づく予防保全スケジュールの設定、汚染や圧力の急上昇からの接続保護を行うことで、漏れのない運転を実現できます。
産業用スプレーや流体移動用途で高品質なクイックカップリングが必要な場合、YuechenPrecision Technologyは信頼性が高く漏れのない性能を追求した包括的なカップリングソリューションを提供しています。当社の幅広い製品ラインナップには、油圧クイックカップリング、空気圧コネクター、化学処理、食品グレード用途、高温サービス向けの特殊設計が含まれます。
今すぐお問い合わせくださいカスタムカップリングソリューション、技術仕様、そして流体輸送システムの漏れを解消するためのアプリケーションエンジニアリングサポートに対して。